جدول المحتويات
بين اللحظة التي يُعتمد فيها تصميم الهنجر واللحظة التي تصل فيها أول شاحنة محمّلة بالأعمدة والجسور إلى الموقع، توجد مرحلة كاملة لا يراها صاحب المشروع عادةً: التصنيع في الورشة. وفيها يتحوّل المخطط الإنشائي إلى قطع حديدية مقصوصة ومثقوبة وملحومة ومطلية، تحمل كل قطعة منها رقمًا يحدد مكانها في المبنى. وكثير من مشكلات التركيب التي تظهر لاحقًا في الموقع — ثقوب لا تتطابق، أو قطعة ناقصة، أو طلاء متضرر، أو عنصر وصل في غير ترتيبه — يعود أصلها إلى هذه المرحلة.
هذا الدليل يشرح ما يحدث داخل الورشة خطوة بخطوة، في سبع مراحل متتابعة: من المعلومات الهندسية المعتمدة ومخططات التصنيع، إلى توريد الحديد، والقص والتثقيب، والتجميع، واللحام وفحصه، وتجهيز السطح والطلاء، وأخيرًا الفحص النهائي والتحميل ووصول الهيكل إلى الموقع. والهدف ليس أن تصبح مصنّعًا، بل أن تعرف ما الذي يجري، وما الذي يُفترض أن يُوثَّق، وما الأسئلة التي تطرحها على من يصنّع هيكلك.
وحدود هذا الدليل واضحة. فهو لا يتناول قرارات التصميم نفسها — البحر والارتفاع ونوع الإطار والأحمال — وهذه موضوع تصميم الهناجر الحديدية. ولا يعيد شرح أنواع القطاعات وما يحدد مقاساتها، وهذا في دليل حديد الهناجر. ولا يغطي ترتيب البناء الكامل من الموقع حتى التسليم، وهذا في مراحل بناء الهنجر خطوة بخطوة، حيث التصنيع مرحلة واحدة من تسع. ما يفعله هذا الدليل هو أن يدخل إلى تلك المرحلة ويفصّلها.
ولن تجد هنا أرقامًا لمقاسات اللحام أو سماكات الصفائح أو عزوم شد البراغي أو حدود السماح في الأبعاد. هذه قيم يحددها التصميم الإنشائي والمواصفة المعتمدة لكل مشروع، ويتحقق منها المصنّع بإجراءاته، ونقلها من مشروع إلى آخر دون تصميم خطأ قد يكون مكلفًا. ما ستجده هو المنطق الذي يحكم كل مرحلة، ومعه ما يكفي لتقرأ عرض المصنّع وتسأل عنه بثقة.
التصنيع والتفصيل: ما الفرق بينهما؟
يُستخدم اللفظان أحيانًا كأنهما شيء واحد، لكنهما عمليتان مختلفتان تتبع إحداهما الأخرى. التفصيل هو العمل المكتبي الذي يحوّل التصميم الإنشائي إلى معلومات قابلة للتنفيذ: رسم كل عنصر على حدة بطوله الدقيق ومواقع ثقوبه وألواح وصلاته ورقمه. أما التصنيع فهو العمل في الورشة الذي يحوّل تلك المعلومات إلى قطع حديدية فعلية: قص وتثقيب وتجميع ولحام وطلاء.
المخطط الإنشائي يقول للمصنّع ما المطلوب: هذا عمود من هذه العائلة، وهذا جسر يرتبط بالعمود بوصلة من هذا النوع. ومخطط التصنيع يقول كيف يُصنع كل عنصر بالتحديد: أين يُقص، وأين يُثقب، وأين يُلحم اللوح، وما رقم القطعة. وبين الاثنين مسافة كبيرة من القرارات الصغيرة التي إن أُهملت ظهرت في الموقع.
ويؤكد شرح التصنيع على موقع Steel Construction Info التابع لمعهد الإنشاءات الفولاذية البريطاني أن اكتمال المعلومات ودقتها أمر حاسم للمصنّع، وأن التفصيل اليوم يتم غالبًا ببرامج حاسوبية تُرسل بياناتها مباشرة إلى آلات القص والتثقيب في الورشة. وهذا يعني أن خطأً في التفصيل لا يبقى على الورق؛ بل ينتقل كما هو إلى الحديد.
المراحل السبع في نظرة واحدة
قبل الدخول في التفاصيل، هذا جدول يلخّص المراحل السبع، وما يحدث في كل منها، وما الذي يحق لصاحب المشروع أن يسأل عنه أو يستلمه:
| المرحلة | ما الذي يحدث؟ | ما الذي تسأل عنه أو تستلمه؟ |
|---|---|---|
| المرحلة 1: المعلومات الهندسية ومخططات التصنيع | تحويل التصميم المعتمد إلى رسومات لكل عنصر واعتمادها | اعتماد المخططات قبل القص، وسجل أي تعديل لاحق |
| المرحلة 2: توريد الحديد والتحقق منه | شراء القطاعات والصفائح والبراغي ومطابقتها مع المواصفة | شهادات المواد ومطابقتها للمواصفة المطلوبة |
| المرحلة 3: القص والتثقيب وتجهيز القطع | قص العناصر بأطوالها، وقص الألواح، وعمل الثقوب | أن الثقوب تُعمل في الورشة وفق المخطط لا في الموقع |
| المرحلة 4: التجميع والتركيب المبدئي | ضم الألواح والعناصر في وضعها الصحيح قبل اللحام النهائي | طريقة ضبط الأبعاد والتحكم في التشوه |
| المرحلة 5: اللحام وفحصه | لحام الوصلات وفق إجراءات معتمدة ثم فحصها | إجراءات اللحام وتأهيل اللحامين ونطاق الفحص |
| المرحلة 6: تجهيز السطح والطلاء والترقيم | تنظيف السطح، وتطبيق نظام الحماية، وترقيم القطع | نظام الحماية المحدد، وسجلات فحص الطلاء |
| المرحلة 7: الفحص النهائي والتحميل والتسليم | مراجعة القطع، وتجهيز قوائم الشحن، والتحميل بترتيب التركيب | قوائم التعبئة، وفحص الاستلام في الموقع |
هذه المراحل ليست جزرًا منفصلة. ما يُقرر في الأولى يحدد ما يُشترى في الثانية، وما يُقص في الثالثة، وطريقة التجميع في الرابعة. وما يُهمَل في الرابعة يظهر في الخامسة تشوّهًا، وما يُهمَل في السادسة يظهر في الموقع صدأً مبكرًا. ولذلك فإن جودة الهيكل الواصل إلى الموقع هي حصيلة المراحل السبع معًا، لا مرحلة واحدة منها.
المرحلة 1: المعلومات الهندسية المعتمدة ومخططات التصنيع
لا يبدأ التصنيع الصحيح من الحديد، بل من الورق. نقطة البداية هي التصميم الإنشائي المعتمد: المخططات والحسابات التي تحدد نوع الإطار، وعائلات القطاعات، والوصلات، وعناصر التربيط، ونظام الحماية من التآكل. ومن هذا التصميم يبدأ المفصّل بإعداد ما يحتاجه المصنّع فعلًا.
ومخرجات التفصيل عادةً ثلاث مجموعات: مخططات التجميع التي تُظهر موقع كل عنصر في المبنى ورقمه، ومخططات القطع التي تُظهر كل عنصر وحده بطوله ومواقع ثقوبه وألواحه ولحاماته، وقوائم المواد التي تحصي ما يجب شراؤه وقصه. وتُستخدم مخططات التجميع نفسها لاحقًا في الموقع لتركيب الهيكل.
ما الذي تحتويه مخططات التصنيع؟
- الطول الدقيق لكل عنصر، وموضع قصه وزاوية القص إن وُجدت.
- مواقع الثقوب ومقاساتها وترتيبها، بما يطابق الثقوب في العنصر المقابل.
- ألواح الوصلات والمقوّيات وأماكن لحامها، ونوع اللحام المطلوب كما يحدده التصميم.
- رقم القطعة الذي يُكتب عليها، ويطابق رقمها في مخطط التجميع.
- متطلبات الحماية من التآكل، والأسطح التي تبقى دون طلاء إن طلب التصميم ذلك.
ومن التفاصيل التي يُغفل عنها: أن الثقوب في قاعدة كل عمود يجب أن تطابق مواقع مسامير التثبيت المصبوبة في القواعد الخرسانية. ولهذا فإن المعلومات نفسها التي تُصنع بها قواعد الأعمدة في الورشة هي التي يُضبط بها قالب المسامير في الموقع. وإن اختلفت المرجعيتان، ظهر الخلل يوم التركيب. ولدور مسامير التثبيت والفحص قبل التركيب، راجع قواعد الهناجر الحديدية.
لماذا لا يبدأ القص قبل الاعتماد؟
لأن أي تعديل بعد القص مكلف. القطعة التي قُصت بطول خاطئ أو ثُقبت في غير موضعها إما تُعدَّل بعمل إضافي، أو تُستبدل. ولهذا تمر مخططات التصنيع عادةً بمرحلة مراجعة واعتماد — من المصمم أو ممثل المالك بحسب العقد — قبل أن تُرسل إلى الورشة. وأي تغيير يطلبه المالك بعد هذه اللحظة، كتحريك بوابة أو إضافة فتحة، يجب أن يُسجَّل ويعاد بسببه تحديث المخططات قبل أن يمس الحديد.
والخطأ الأكثر تكرارًا هنا ليس فنيًا بل إداري: أن يتغيّر شيء في التصميم — موقع بوابة، أو ارتفاع، أو إضافة معدات معلّقة — ثم لا يصل التعديل إلى الورشة إلا بعد أن تُصنع القطع. ولهذا فإن ثبات التصميم قبل بدء التصنيع من أهم ما يحمي جدول المشروع وتكلفته. ولقرارات التصميم التي يجب أن تُحسم قبل هذه المرحلة، راجع تصميم الهناجر الحديدية: البحر والارتفاع والهيكل.
المرحلة 2: توريد الحديد والتحقق من مطابقته
بعد اعتماد المخططات وقوائم المواد، يبدأ توريد ما تحتاجه الورشة: القطاعات المدرفلة أو الصفائح التي تُصنع منها القطاعات الملحومة، والقطاعات المشكّلة على البارد للعناصر الثانوية، والبراغي وأدوات الربط، ومواد اللحام، ومواد الطلاء. وكل بند من هذه يجب أن يطابق ما في المواصفة، لا ما هو متاح في السوق يومها.
والوثيقة الأساسية هنا هي شهادة المادة الصادرة من المصنع المنتج للحديد، والتي تبيّن درجة الحديد وخصائصه ونتائج اختباراته. ويذكر شرح التصنيع على Steel Construction Info أن القطاعات والصفائح تأتي عادةً مصحوبة بوثائق فحص خاصة بالمنتج، وأن موزّعي الحديد يعملون بأنظمة تتيح تتبّع المادة من المصنع المنتج حتى ورشة التصنيع.
ولماذا يهم التتبّع؟ لأن الحديد بعد قصه وطلائه لا يمكن تمييز درجته بالعين. فإن خُلط حديد من درجتين مختلفتين في المخزن، فلن يكشف ذلك إلا سجل يربط كل قطعة بشهادتها. ولهذا تحرص الورش المنظمة على وسم المواد عند استلامها، وعلى أن تبقى العلاقة بين القطعة وشهادتها معروفة طوال التصنيع.
ما الذي يحدث بالحديد قبل دخوله خط الإنتاج؟
يُستلم الحديد في ساحة تخزين، ويُفحص بصريًا لاستبعاد ما فيه تلف أو صدأ عميق، ثم يُرتَّب بحيث يسهل الوصول إليه بحسب ترتيب الإنتاج. وبحسب المصدر نفسه، قد يمر الحديد ببرنامج تنظيف بالسفع إما قبل قصه أو بعده، وأحيانًا يُطلى بطبقة أولية مؤقتة تحميه من الصدأ إلى أن يحين طلاؤه النهائي.
وفي هذه المرحلة يظهر سؤال يهم صاحب المشروع: هل الحديد المورَّد مطابق للدرجة والمعيار المذكورين في العرض؟ الجواب ليس في كلام المورّد، بل في الشهادات. ومن حقك أن تطلب نسخة منها أو أن يُتاح لممثلك الاطلاع عليها. ولفهم ما تعنيه درجة الحديد وعائلات القطاعات المذكورة في المواصفة، راجع حديد الهناجر: الأنواع والمقاسات.
المرحلة 3: القص والتثقيب وتجهيز القطع
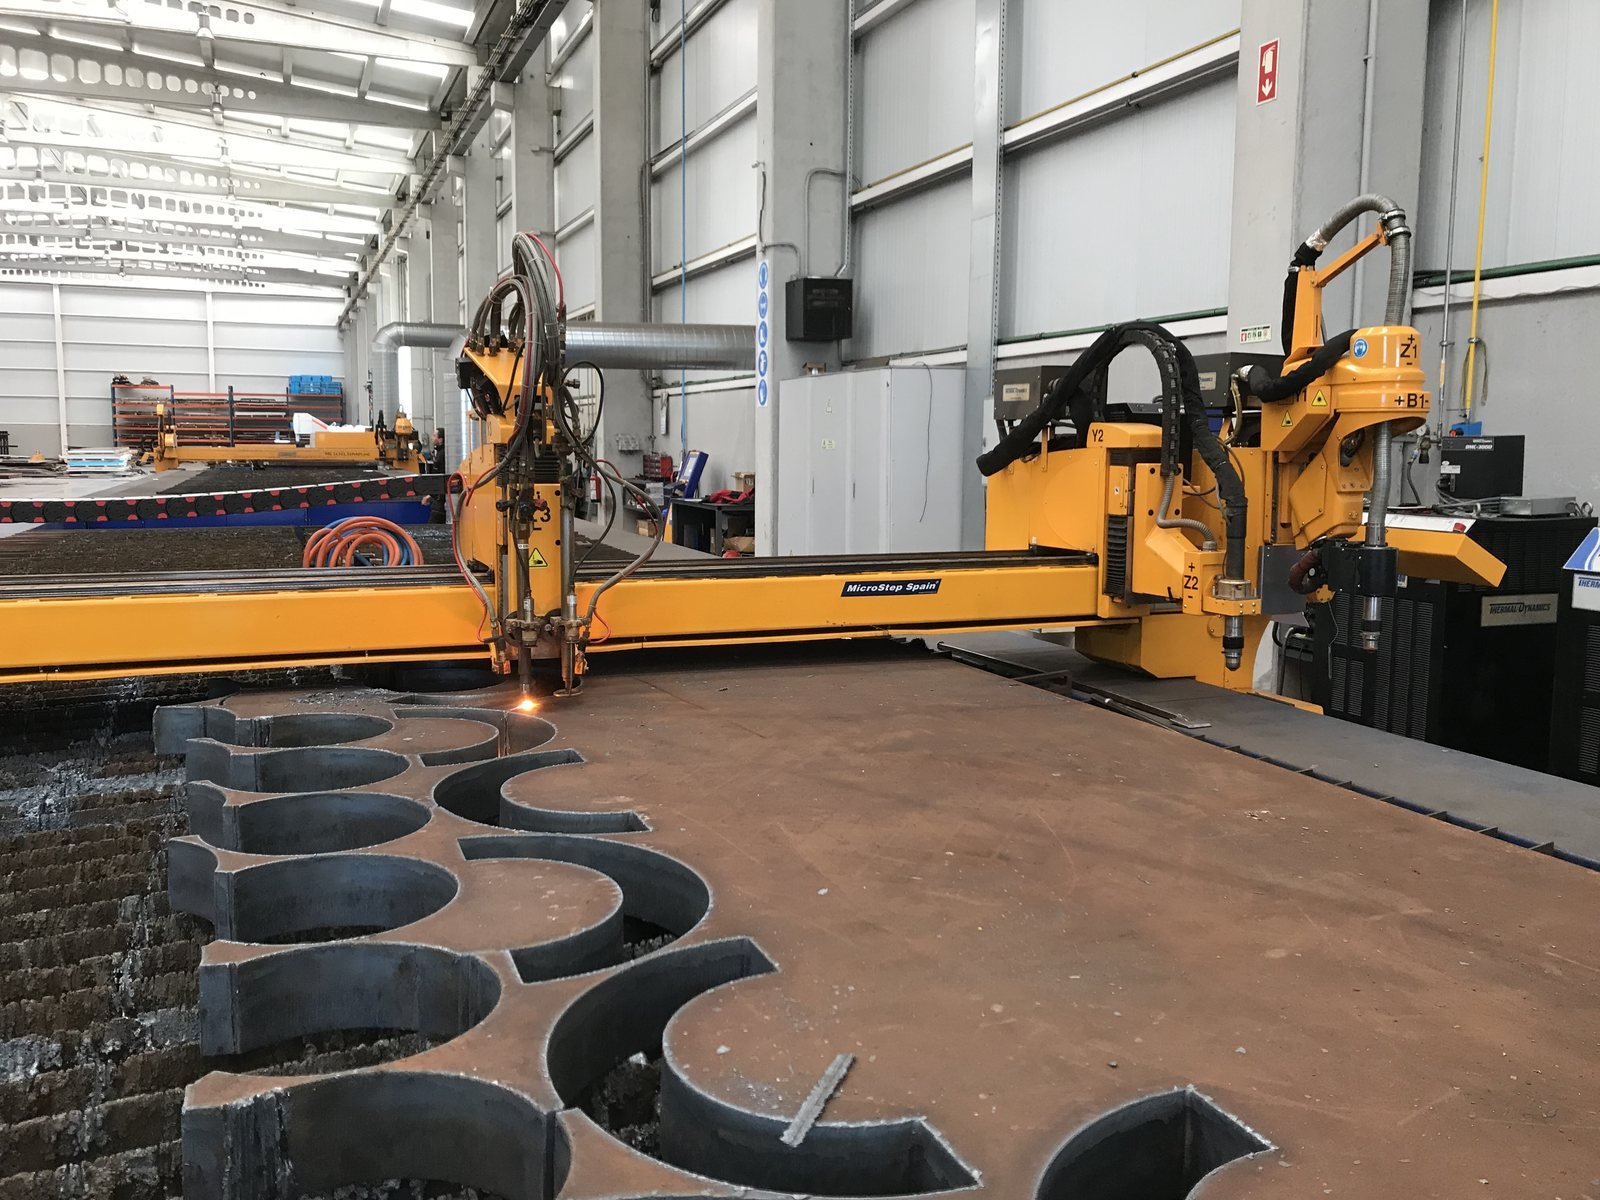
هنا يبدأ الحديد بأخذ شكله. القطاعات الطويلة تُقص بأطوالها المحددة في مخطط القطعة، والصفائح تُقص منها ألواح الوصلات والمقوّيات وقواعد الأعمدة، ثم تُعمل الثقوب في مواضعها. وفي الورش الحديثة تُنفَّذ معظم هذه العمليات بآلات تُبرمج مباشرة من بيانات التفصيل، فتقل الأخطاء اليدوية في القياس والتعليم.
ويصف المصدر نفسه عدة طرق للقص: المناشير الدائرية أو الشريطية لقص القطاعات بأطوالها، والقص باللهب الذي يستخدم الأكسجين وغازًا وقودًا، والقص بالبلازما الذي يركّز قوسًا كهربائيًا عبر فوهة دقيقة. ولكل طريقة استخدامها المناسب بحسب نوع القطعة وسماكتها والدقة المطلوبة، وهذا قرار يتخذه المصنّع ضمن إجراءاته.
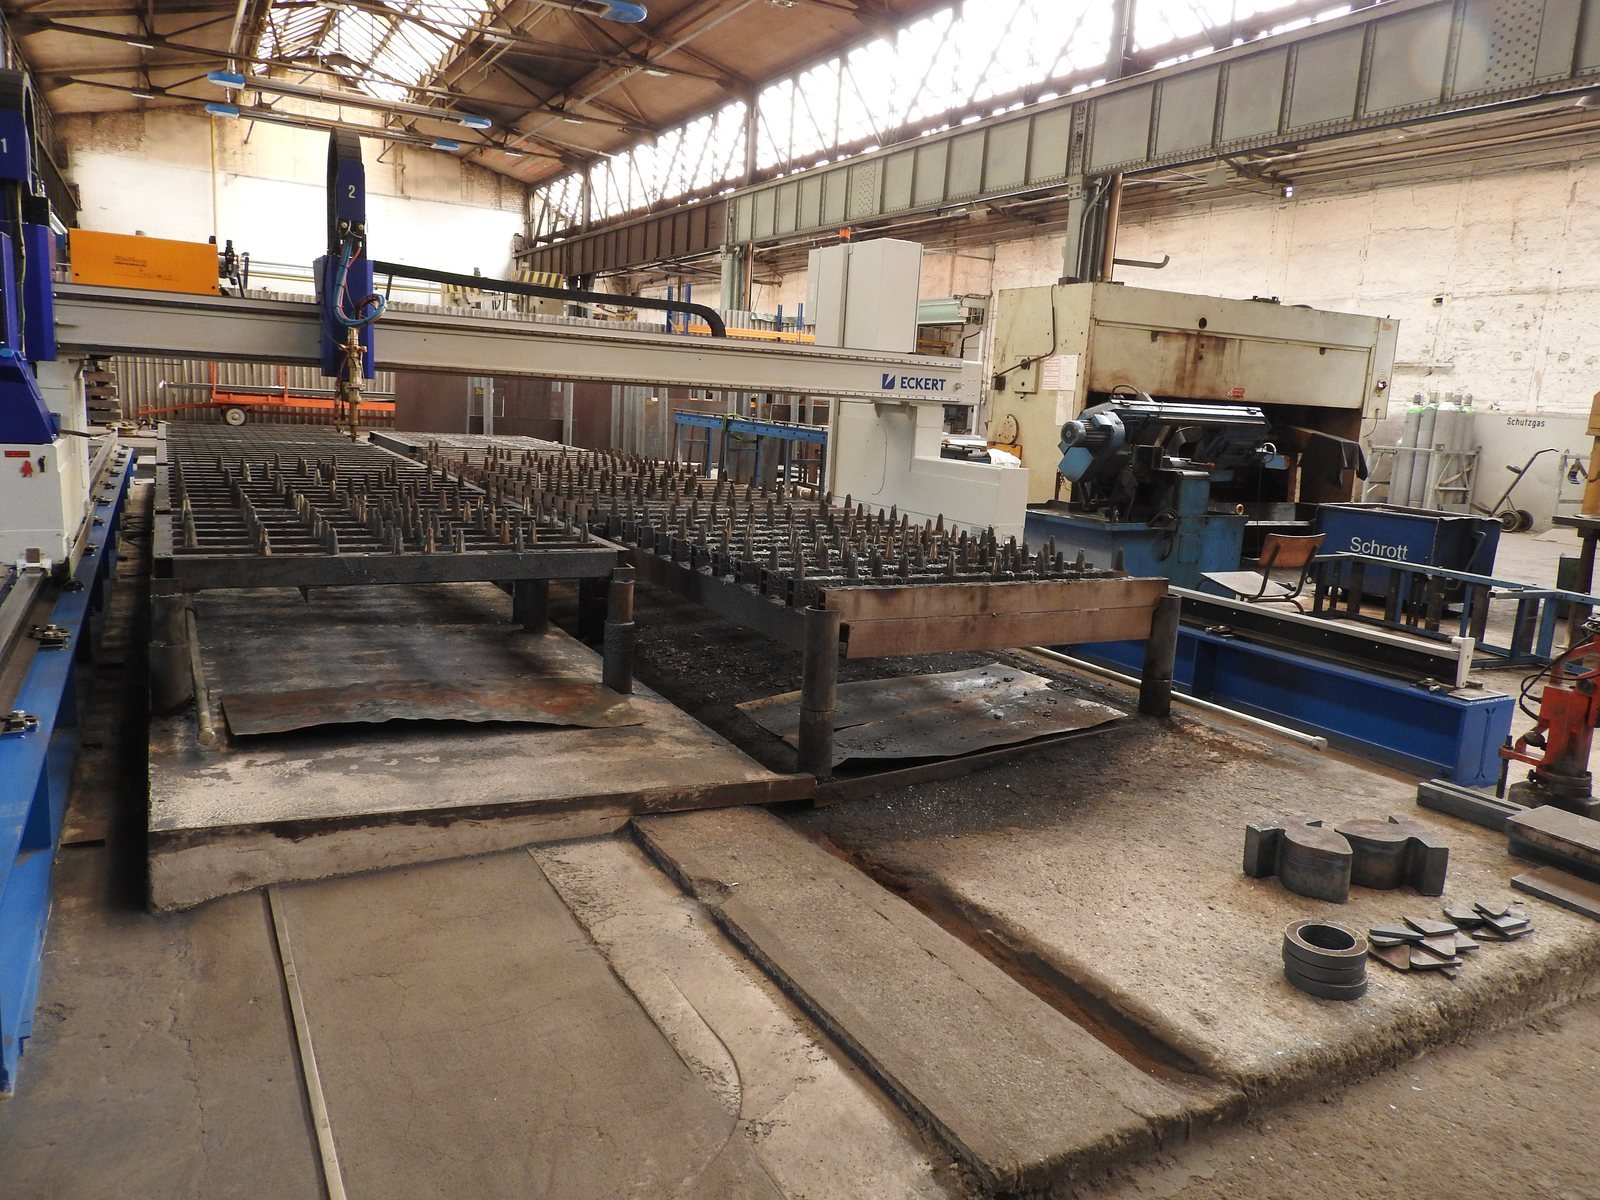
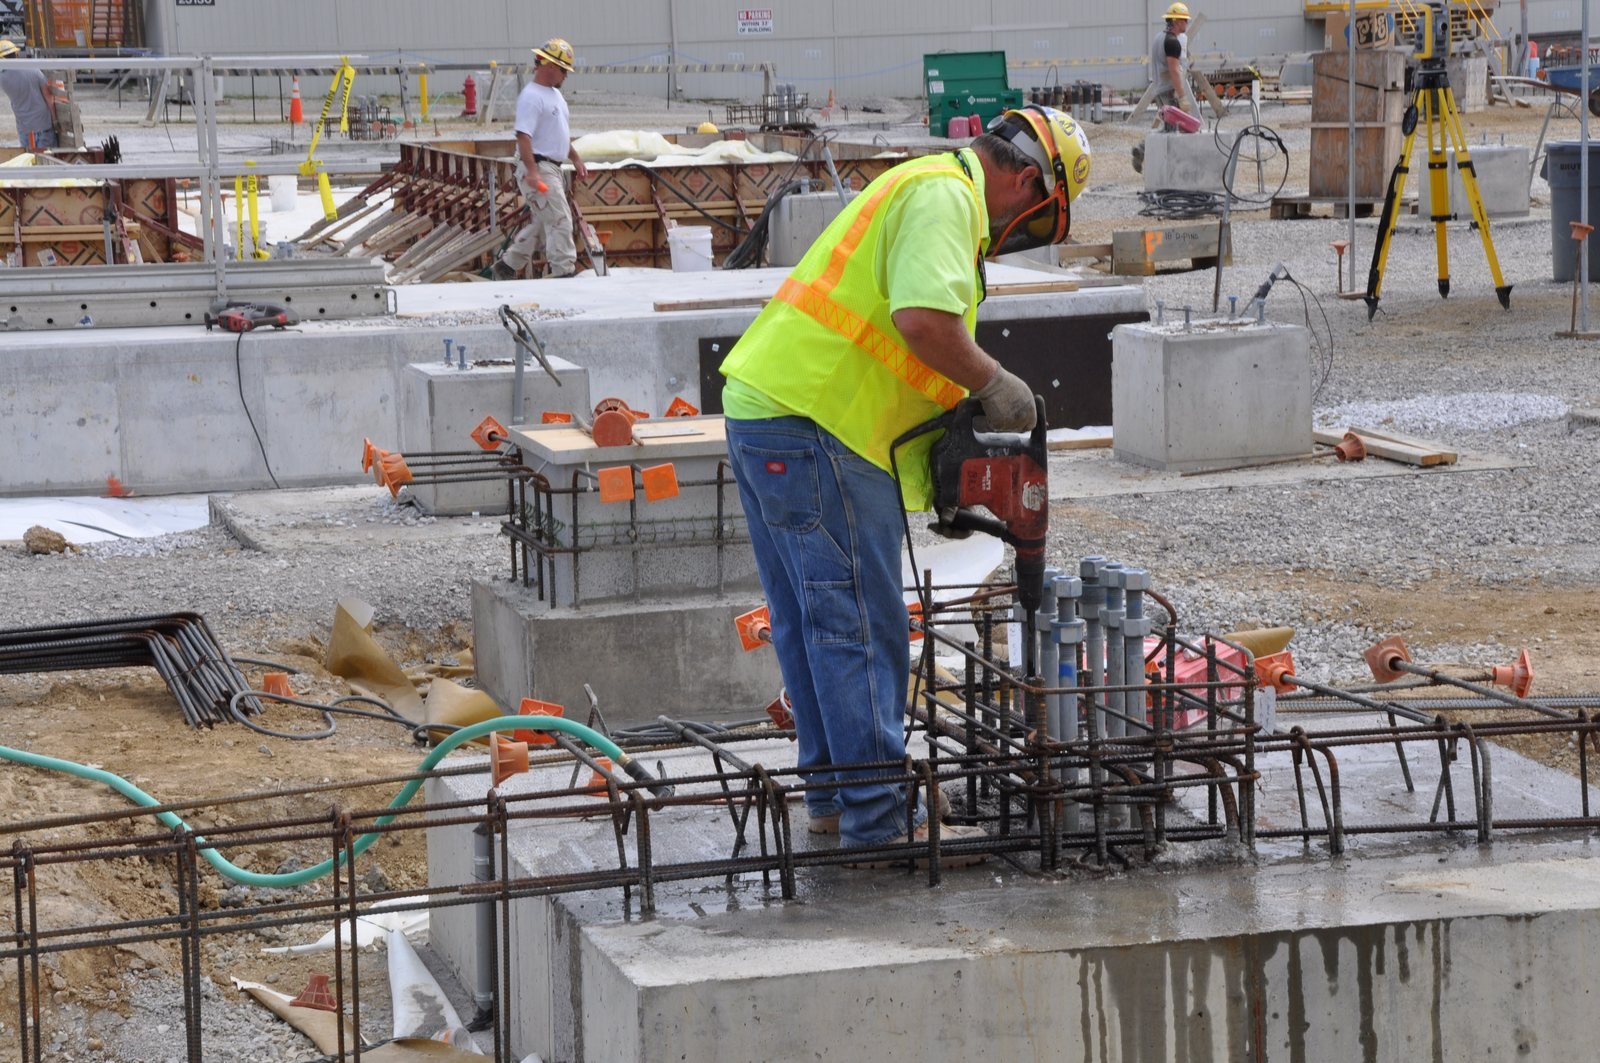
أما الثقوب فالمبدأ فيها بسيط ومهم: كل ثقوب الوصلات تُعمل في الورشة، بالتثقيب أو الخرم، وفق المخطط. والثقب الذي يُفتح في الموقع بأدوات يدوية لتصحيح عدم تطابق هو علامة على خلل في مرحلة سابقة، وقد يضعف العنصر أو يتلف طلاءه أو لا يطابق ما افترضه التصميم في الوصلة. ولهذا فإن سؤال المصنّع عن طريقة عمل الثقوب وعن ضبطها سؤال مشروع.
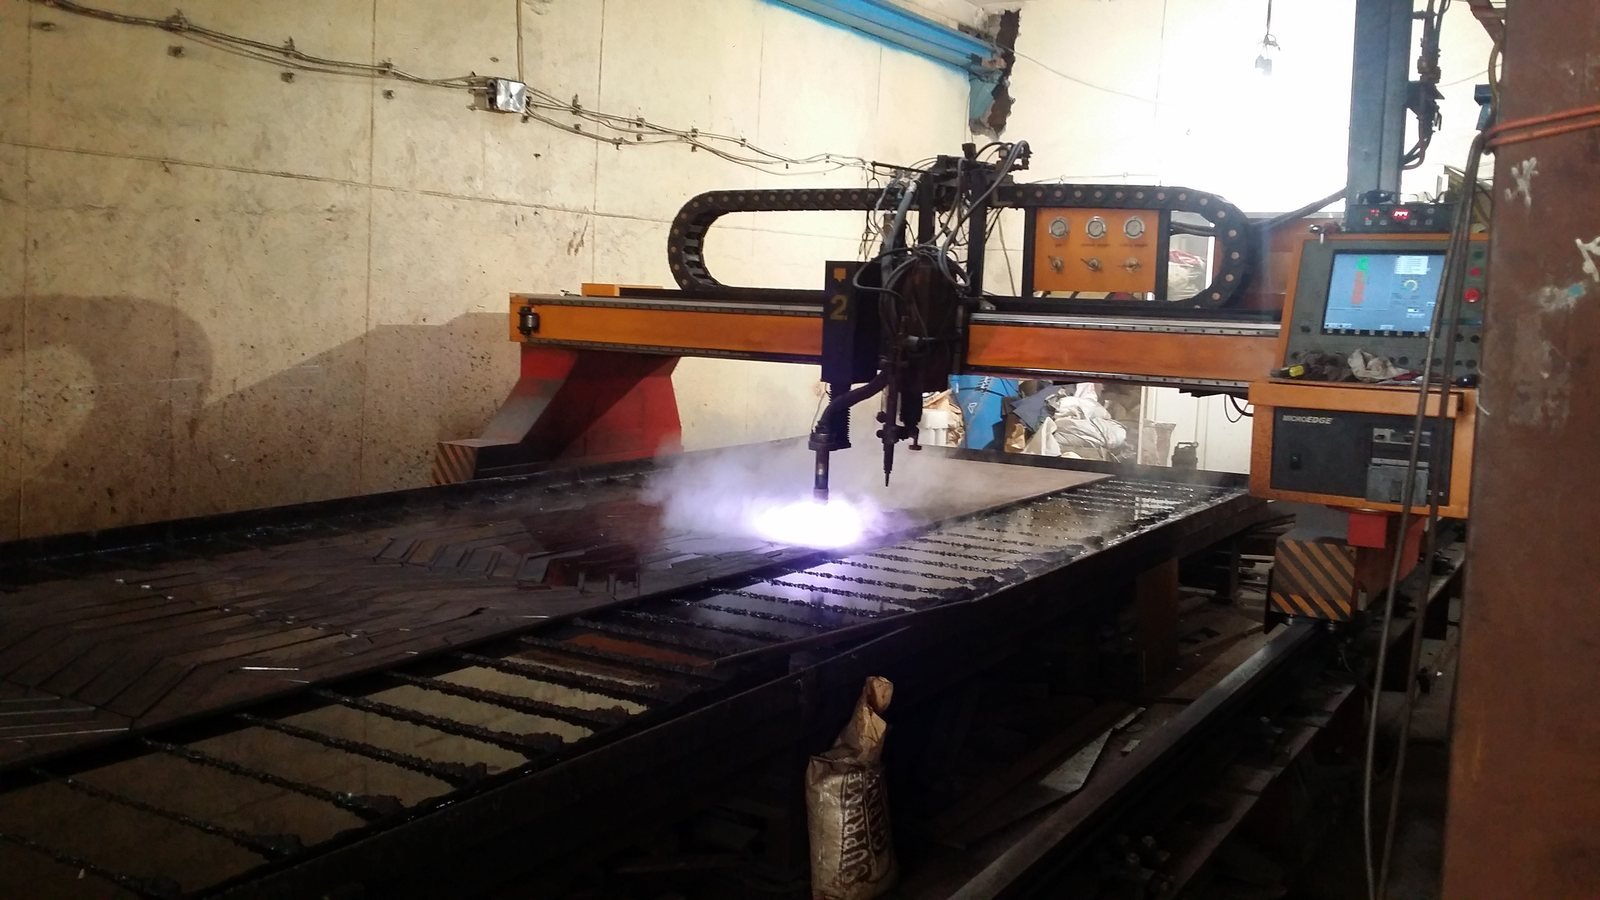
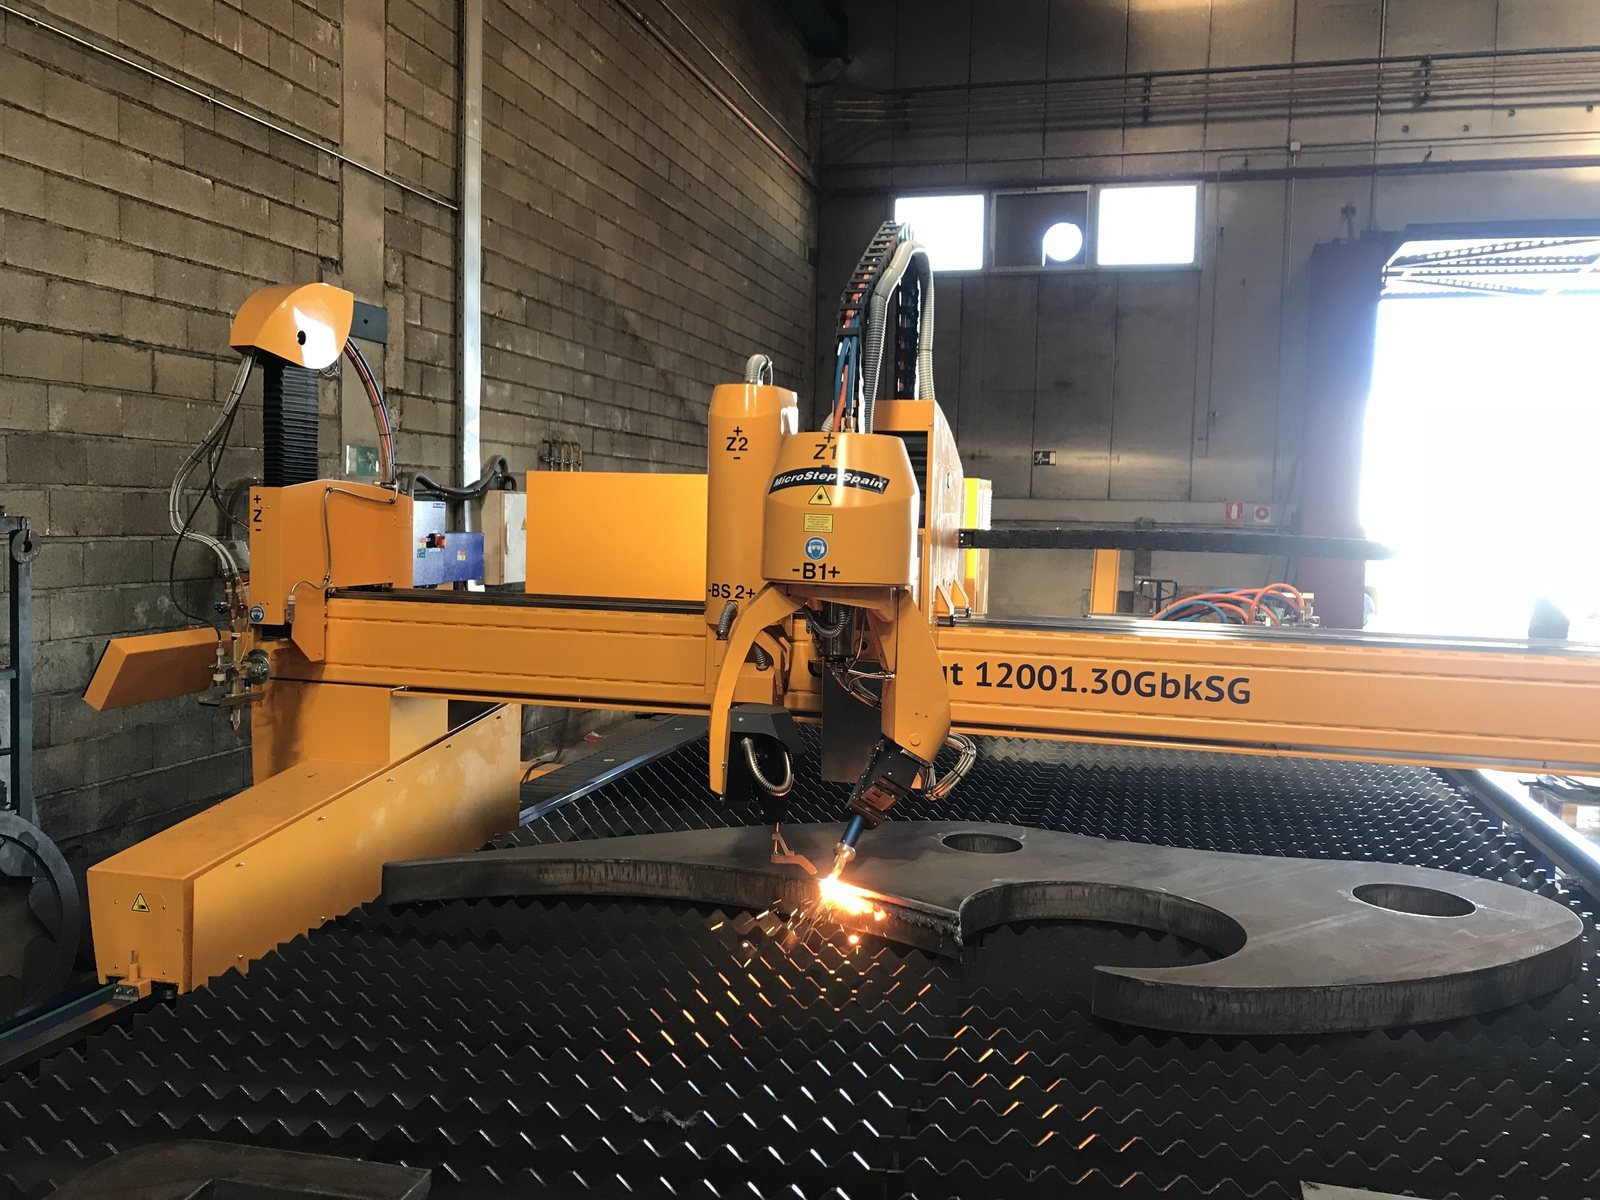
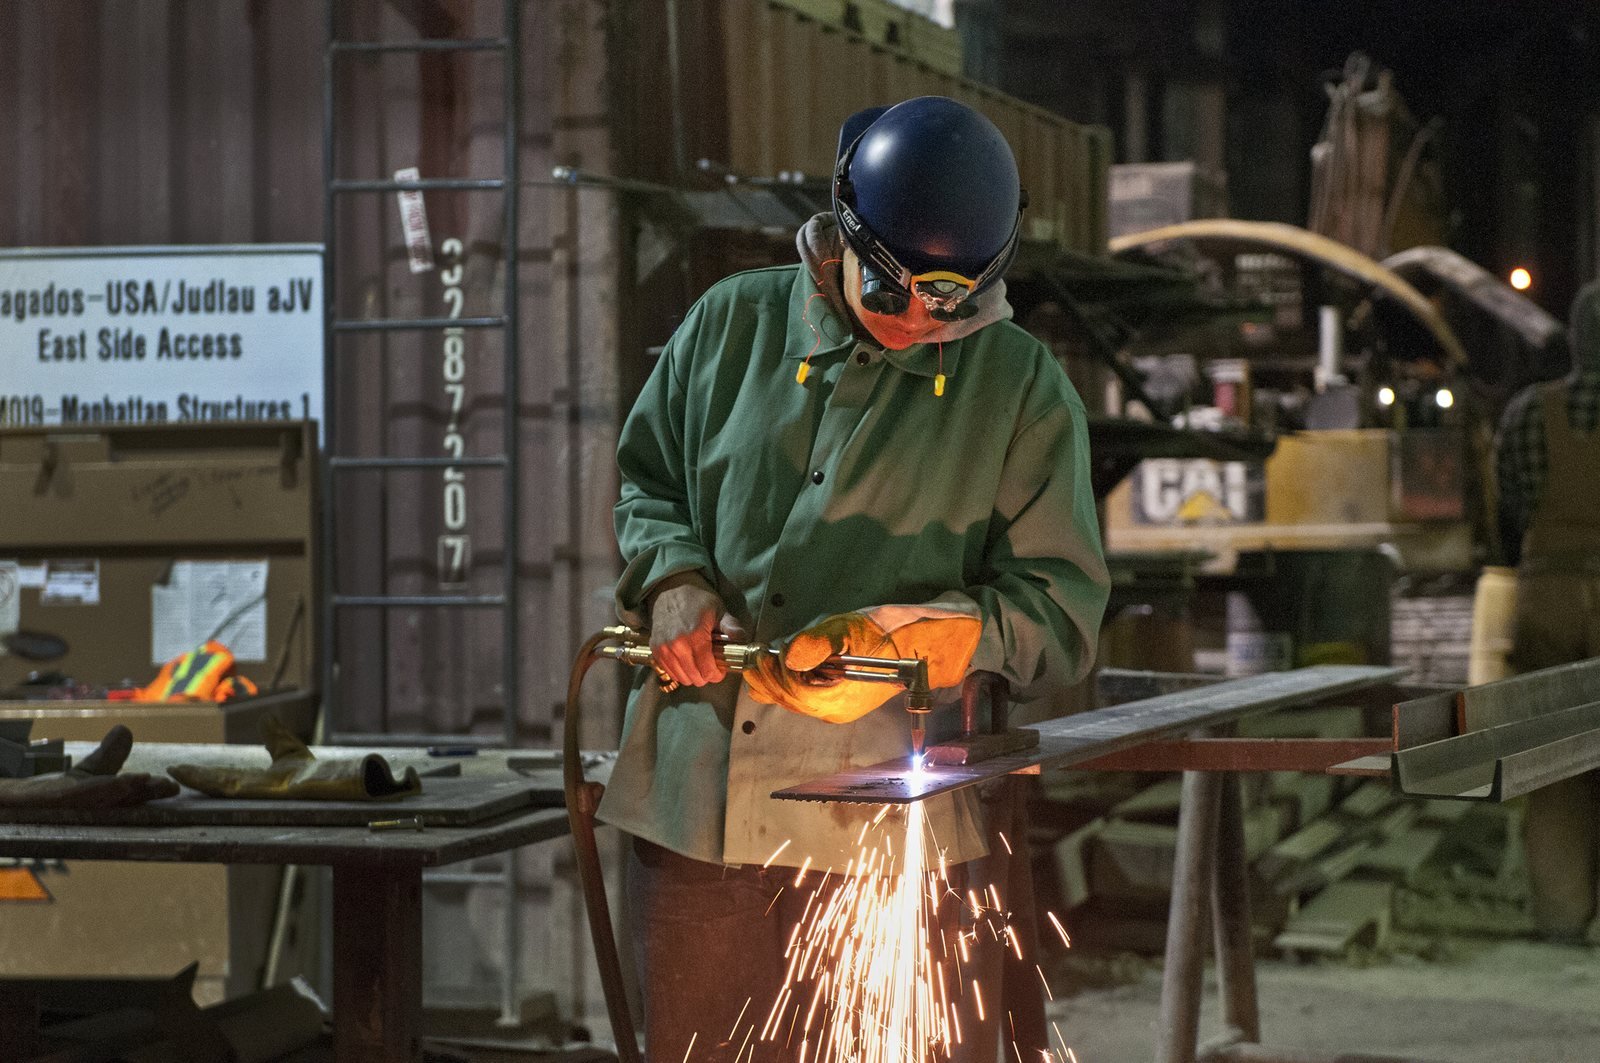
وبعد القص، لا تكون القطعة جاهزة للتجميع مباشرة. الأطراف المقصوصة باللهب قد تحتاج تنظيفًا من بقايا القص، والحواف الحادة قد تحتاج معالجة حتى يغطيها الطلاء لاحقًا تغطية جيدة. ويشير شرح تجهيز الأسطح على Steel Construction Info إلى أن الحواف المنشورة والمقصوصة باللهب تحتاج معالجة تضمن التصاق الطلاء، وأن الحواف الحادة لا يغطيها الطلاء السائل جيدًا.
وفي الفيديو التالي من القناة الرسمية لشركة Peddinghaus، وهي من مصنّعي آلات معالجة الحديد الإنشائي، يظهر خط تثقيب مبرمج يعالج القطاعات الطويلة: تدخل القطعة إلى الآلة، فتُثقب وتُعلَّم في مواضعها المبرمجة ثم تخرج إلى المرحلة التالية. والمقصود من عرضه هنا توضيح فكرة العمل المبرمج في الورشة، لا التوصية بآلة أو مورّد بعينه.
ولاحظ في الفيديو أن الآلة لا «تقرر» شيئًا: هي تنفّذ ما وصلها من بيانات التفصيل. ولهذا فإن دقة المرحلة الأولى هي ما يجعل المرحلة الثالثة دقيقة.
وما يعنيه هذا لصاحب المشروع أن جودة القص والتثقيب لا تُقاس بنوع الآلة وحده، بل بسلسلة كاملة: بيانات تفصيل صحيحة، وآلة مبرمجة بها، وفحص يتأكد أن القطعة خرجت كما رُسمت. وإن انكسرت حلقة من هذه السلسلة، ظهرت النتيجة في الموقع.
ومن الأسئلة المفيدة في هذه المرحلة: هل تُقص القطع وتُثقب آليًا أم يدويًا؟ وكيف يُتحقق من مطابقة الثقوب بين العنصرين المتقابلين؟ وما الذي يحدث بالقطعة التي تخرج مخالفة للمخطط؟ الإجابات الواضحة عن هذه الأسئلة مؤشر جيد على أن لدى المصنّع إجراءات مكتوبة، لا عادات متوارثة.
المرحلة 4: التجميع والتركيب المبدئي في الورشة
كثير من عناصر الهنجر لا تُصنع من قطعة واحدة. العمود قد يحتاج لوح قاعدة ولوح وصلة في رأسه ومقوّيات في مواضع محددة، والرافتر المتغيّر المقطع يُجمَّع من صفائح تُشكّل الشفة والجذع، والجسر قد يحتاج ألواح وصل في طرفيه. والتجميع هو ضم هذه الأجزاء في وضعها الصحيح، وتثبيتها مؤقتًا بنقاط لحام صغيرة، قبل اللحام النهائي.
وهذه المرحلة هي التي تحدد إلى حد كبير دقة الأبعاد في القطعة النهائية. ويوضح شرح دقة التصنيع على Steel Construction Info أن التباين في الأبعاد أمر ملازم لأي تصنيع، وأن الهدف هو أن تتطابق القطع في الموقع بسهولة دون أن تُجبر الوصلات على التطابق بقوى لم يفترضها التصميم. ولهذا تحدد المواصفة حدود السماح المقبولة، ويتحقق منها المصنّع بفحصه.
التشوّه: الخصم الصامت في الورشة
حين يُسخَّن الحديد في القص أو اللحام ثم يبرد، ينكمش موضع الحرارة، فتتحرك القطعة أو تنحني قليلًا. وهذا ما يسمى التشوّه. ويذكر المصدر نفسه أن الأفضل بكثير هو التخطيط لتجنب التشوّه من البداية بدل تصحيحه بعد حدوثه، وأن جودة التطابق بين الأجزاء قبل اللحام مهمة جدًا، لأن الفراغ الزائد بين الأجزاء يزيد كمية اللحام ويزيد معها الانكماش.
ومن الأساليب التي يذكرها: تثبيت القطع بالمشابك أثناء اللحام، أو إعطاؤها انحناءً مسبقًا عكس اتجاه التشوّه المتوقع، أو ترتيب تسلسل اللحام بحيث يتوازن أثره. وإن حدث تشوّه رغم ذلك، فقد يُعالَج بالتقويم الحراري، وهو عمل يحتاج تحكمًا دقيقًا، لأن التسخين الزائد قد يغيّر خصائص الحديد.
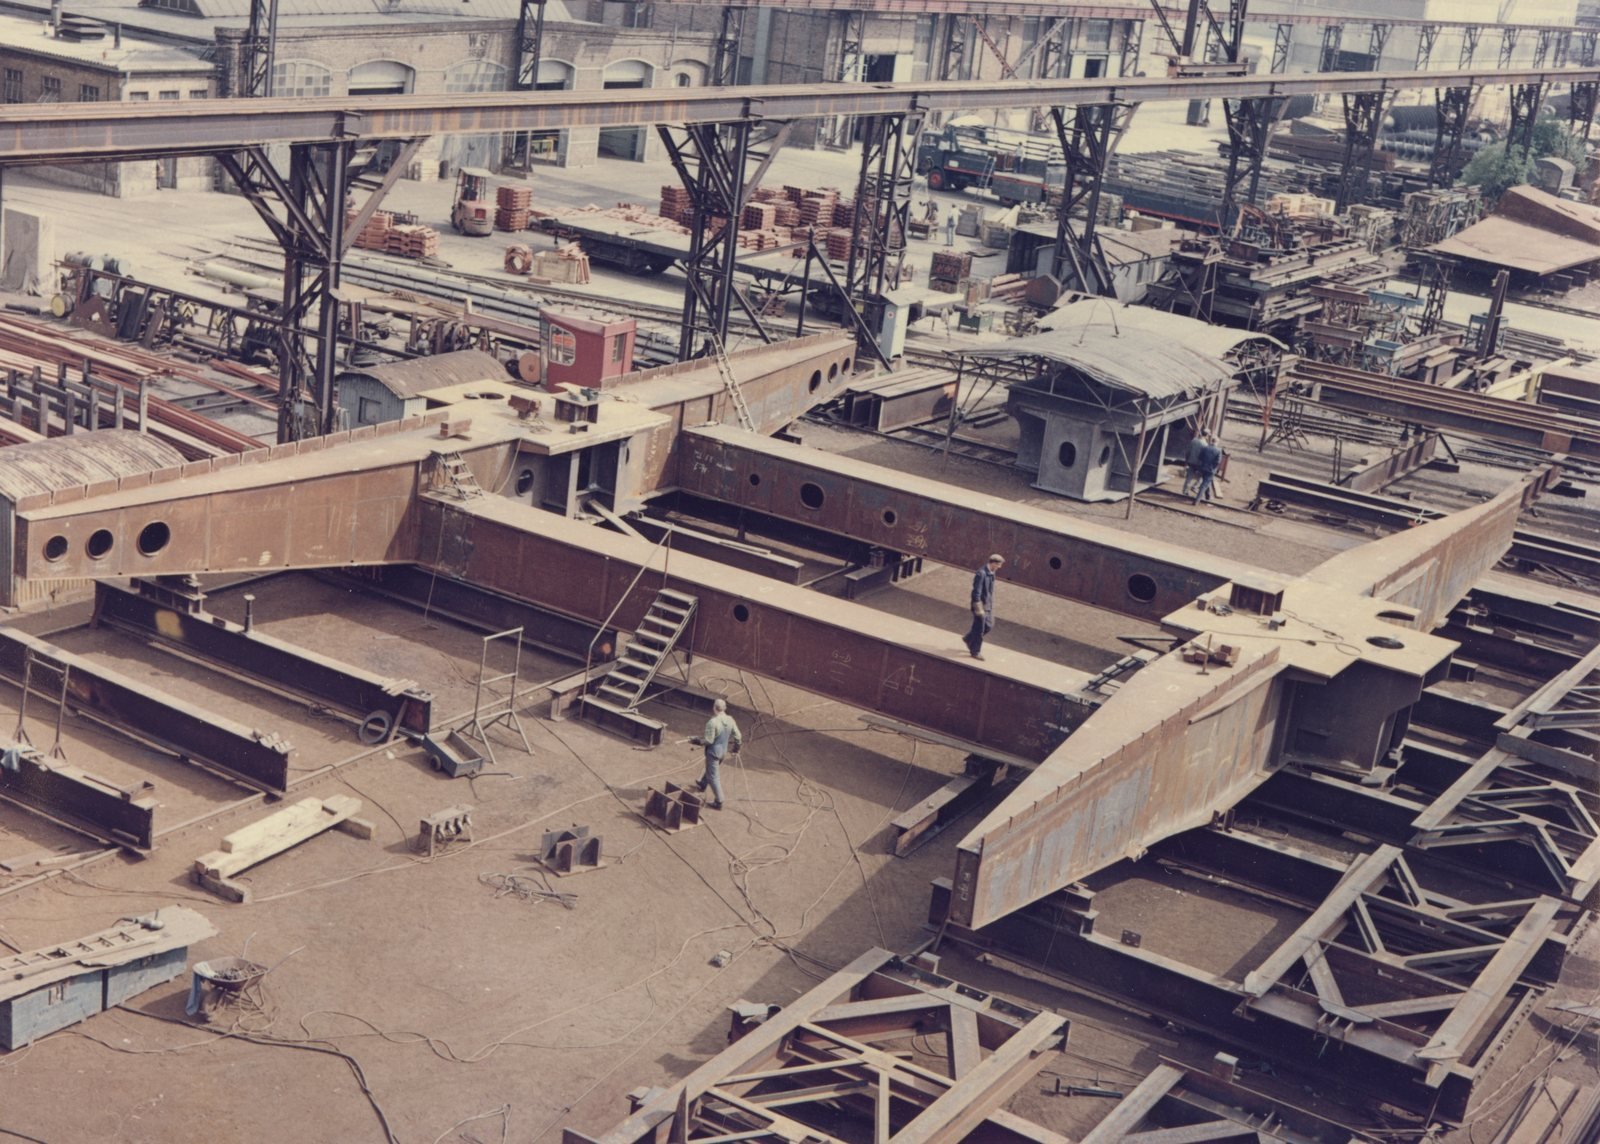
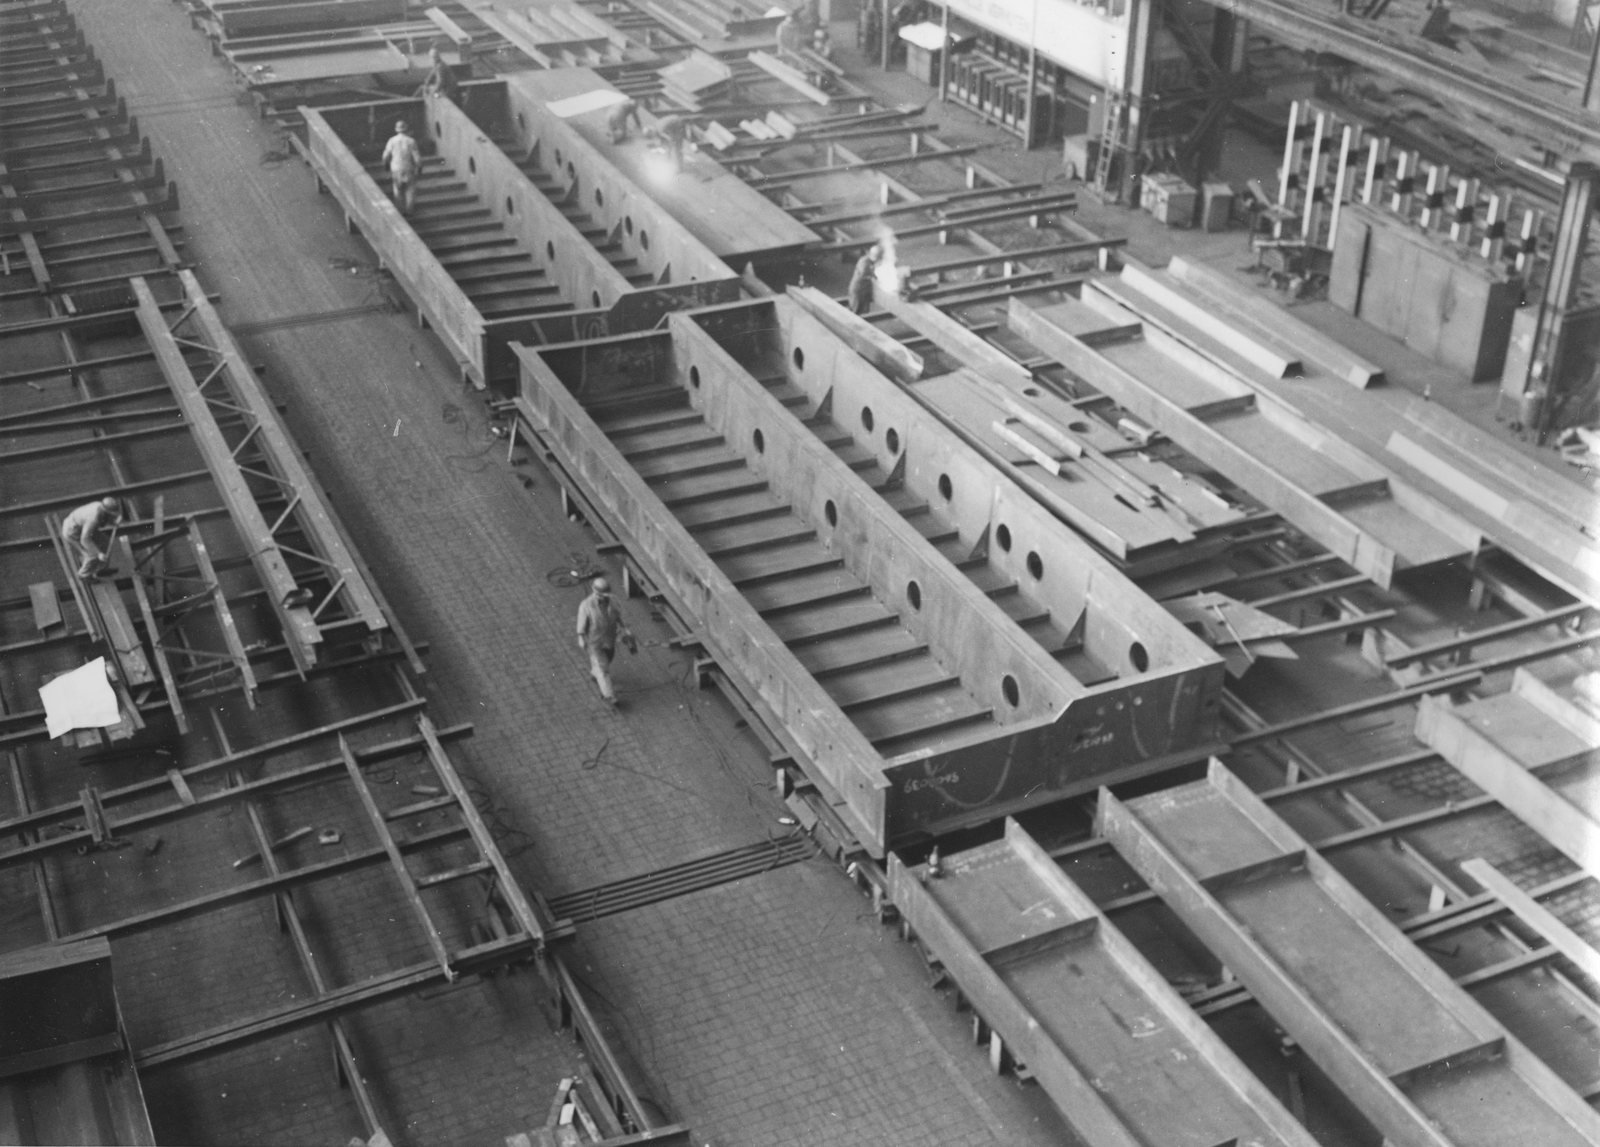
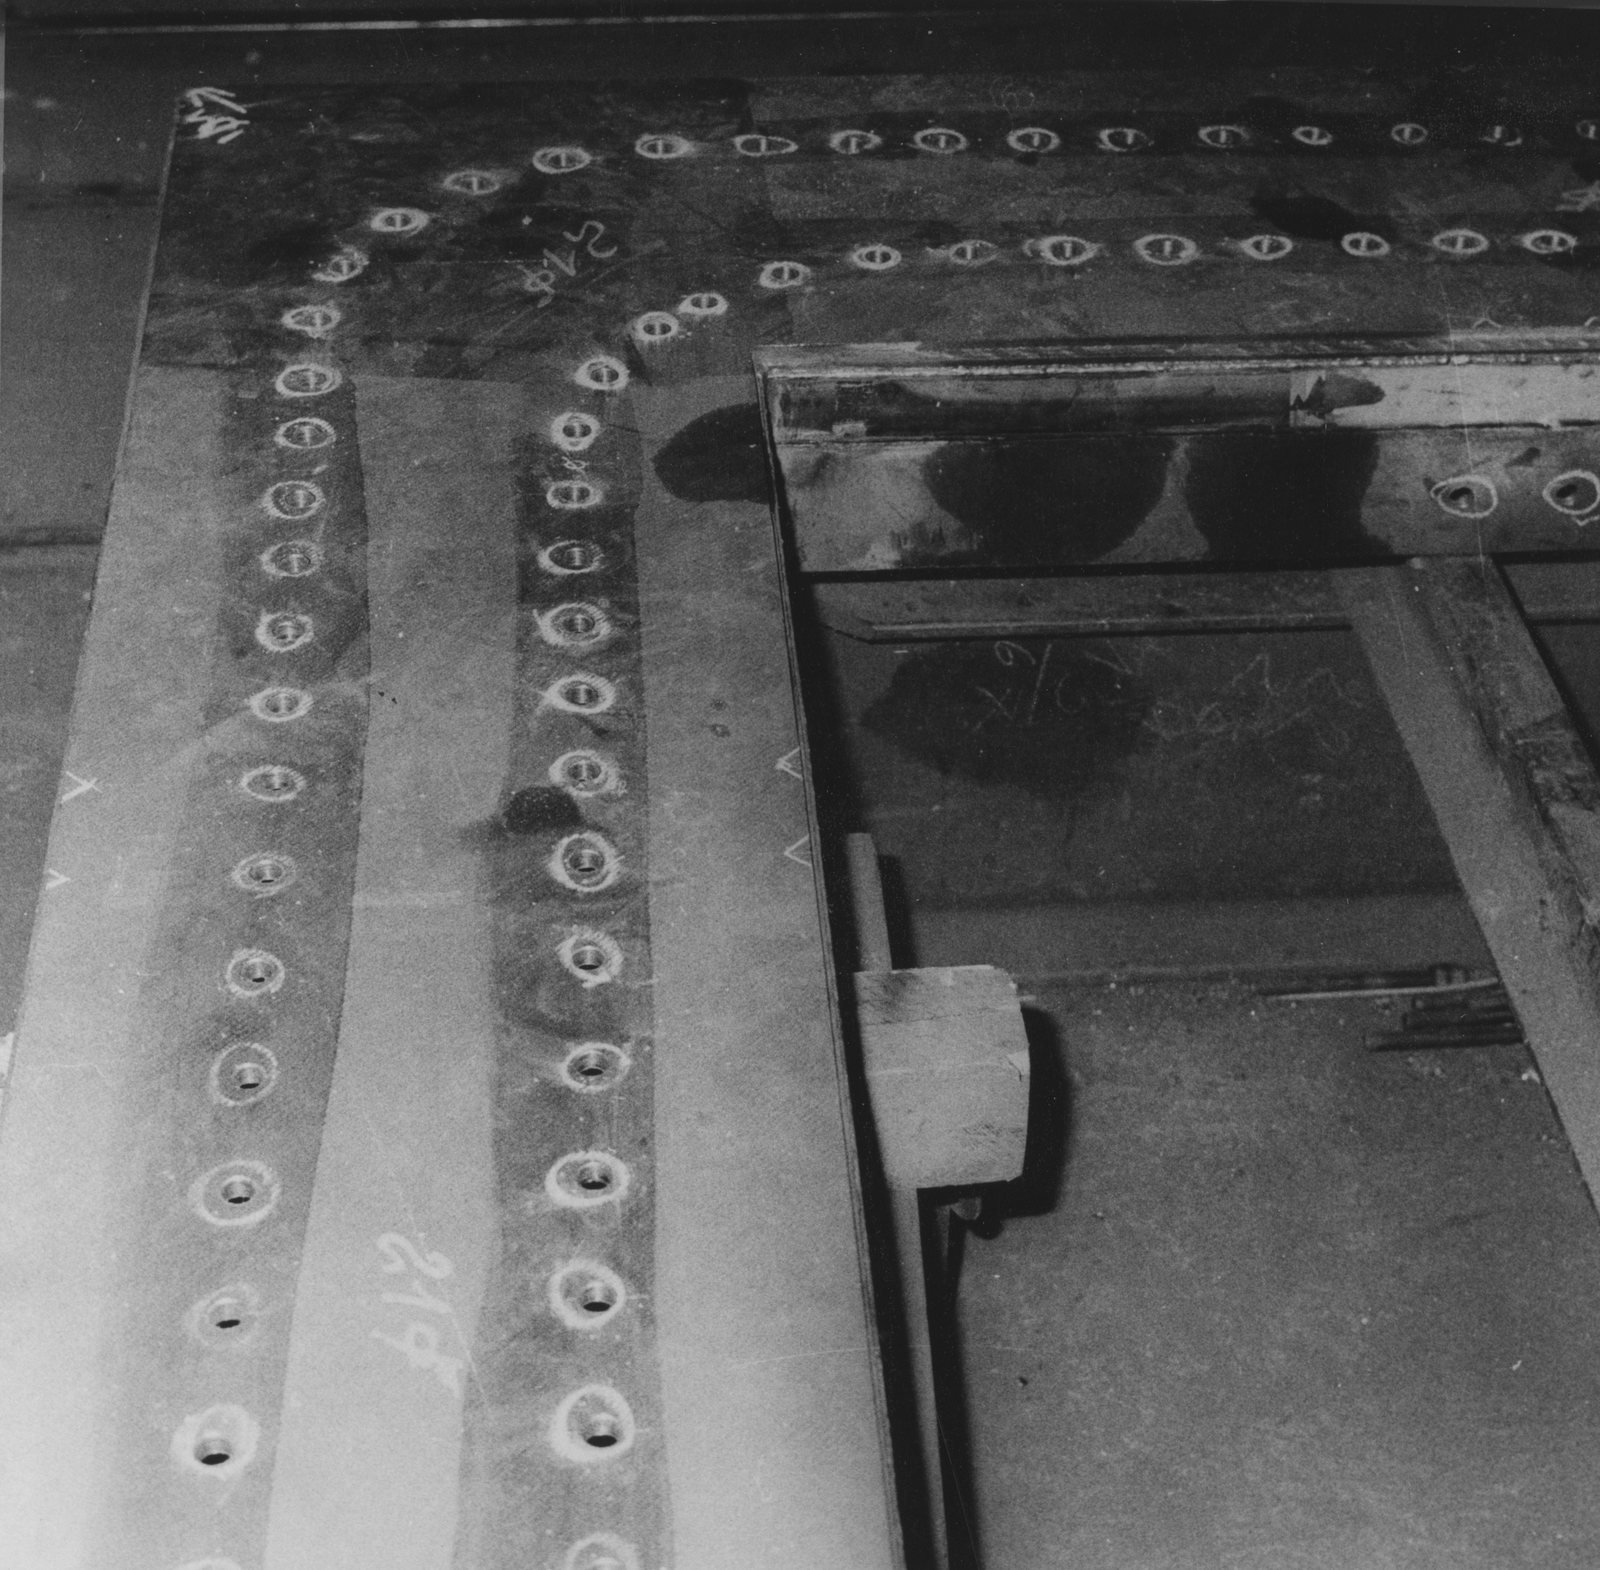
وفي الهياكل المعقدة، أو حين يلتقي الهيكل الحديدي بعناصر أخرى تتطلب دقة عالية، قد يطلب المشروع تجميعًا تجريبيًا لبعض الأجزاء في الورشة للتأكد من تطابقها قبل الشحن. أما في الهناجر المعتادة فالأكثر شيوعًا هو الاعتماد على دقة التفصيل والقص والفحص بدل التجميع التجريبي الكامل.
وما يحتاجه صاحب المشروع من هذه المرحلة ليس معرفة تقنيات التجميع، بل الثقة بأن للمصنّع طريقة معروفة لضبط الأبعاد، وأن القطع تُفحص قبل اللحام النهائي وبعده. والسؤال البسيط «كيف تتأكدون أن الأعمدة والرافترات ستتطابق في الموقع؟» يكشف الكثير.
المرحلة 5: اللحام وفحصه
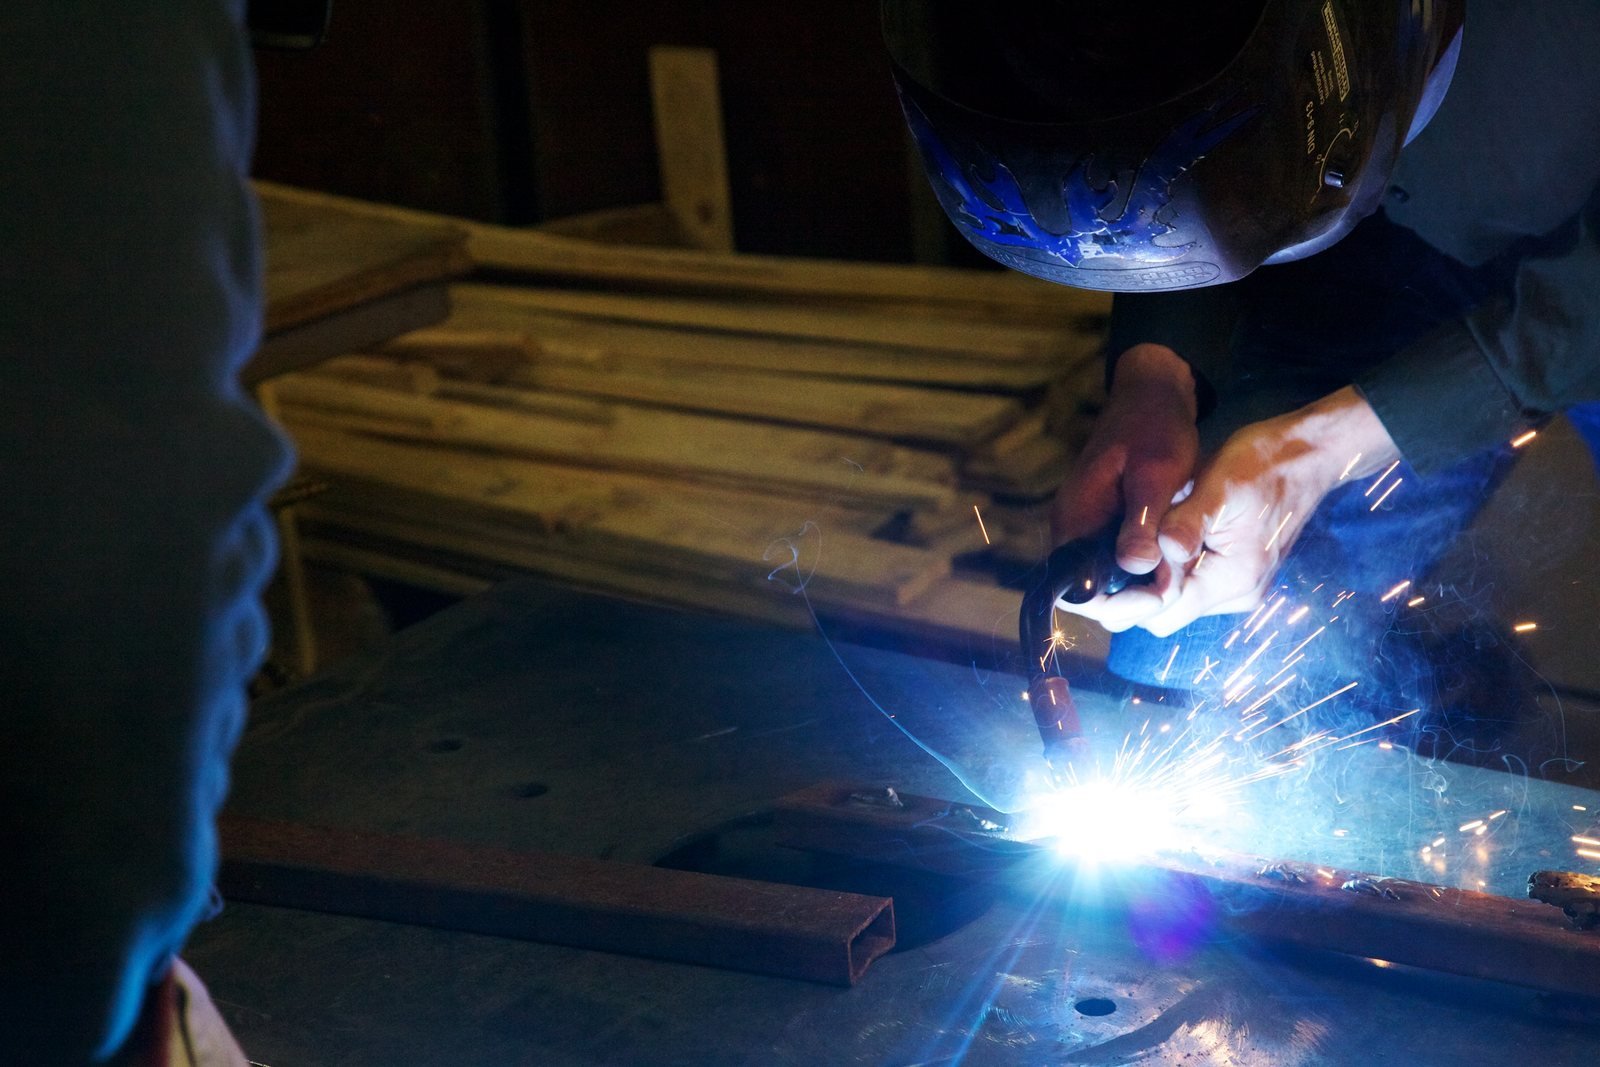
اللحام هو ما يجعل الألواح والصفائح المجمّعة قطعة واحدة تعمل كما افترض التصميم. ويذكر شرح اللحام على Steel Construction Info أن معظم وصلات اللحام الإنشائية تُنفَّذ في الورشة لا في الموقع، وأن عمليات اللحام بالغاز الواقي أنسب لظروف الورشة لأن تيارات الهواء في الموقع قد تبدد الغاز الذي يحمي منطقة اللحام.
ولحام العناصر الإنشائية ليس مهارة فردية فقط، بل نظام. فالمصدر نفسه يشرح أن اللحام يتم وفق إجراء لحام مكتوب يحدد طريقة تنفيذ كل نوع من الوصلات بحيث يمكن تكرار النتيجة، وأن هذا الإجراء يُؤهَّل باختبار يجري بحضور جهة فحص مستقلة في العادة، وأن اللحامين أنفسهم يُؤهَّلون باختبارات، وأن تأهيلهم محدود المدة ويحتاج ما يثبت استمراره.
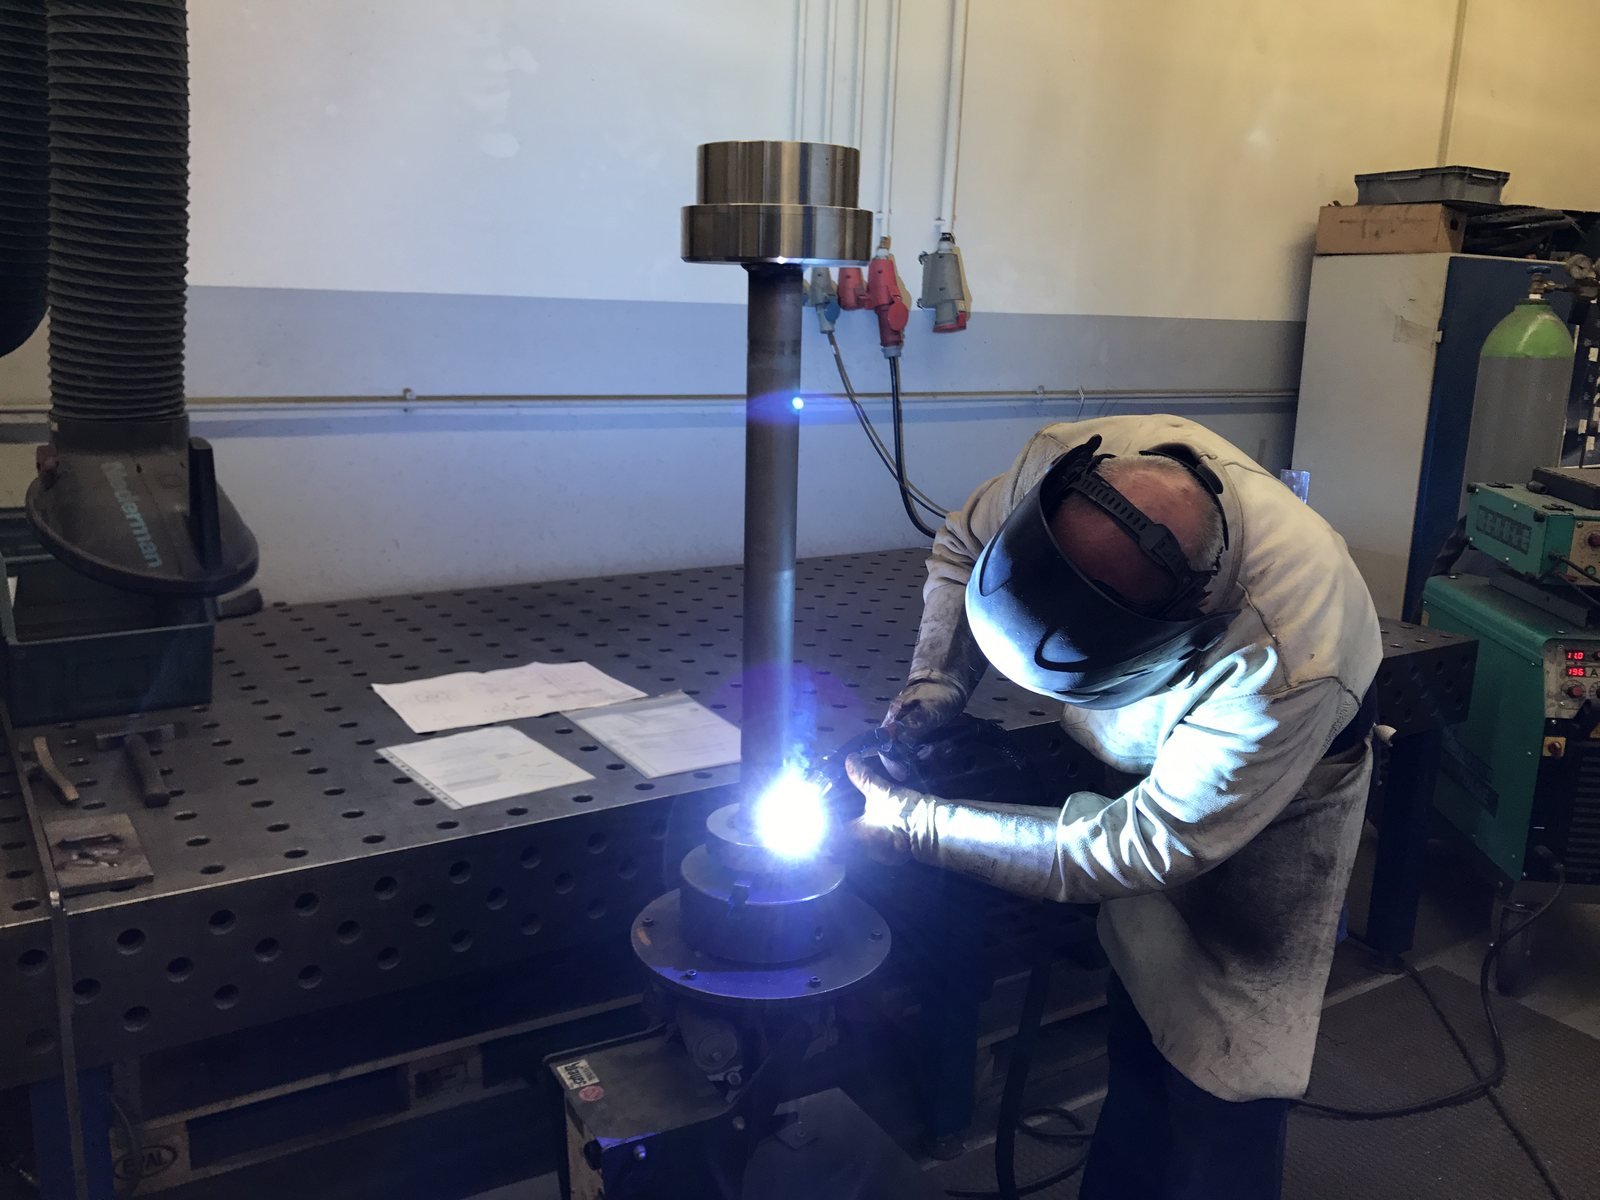
ولاحظ أن مقاس اللحام ونوعه لا يقررهما اللحام في الورشة، بل يحددهما التصميم الإنشائي في مخططاته. دور المصنّع أن ينفّذ ما حُدد بإجراء مؤهّل، ودور الفحص أن يتأكد أن ما نُفّذ مطابق. ولهذا لا يذكر هذا الدليل أي مقاس للحام؛ فهذا شأن التصميم لا شأن صاحب المشروع.
كيف تُفحص اللحامات؟
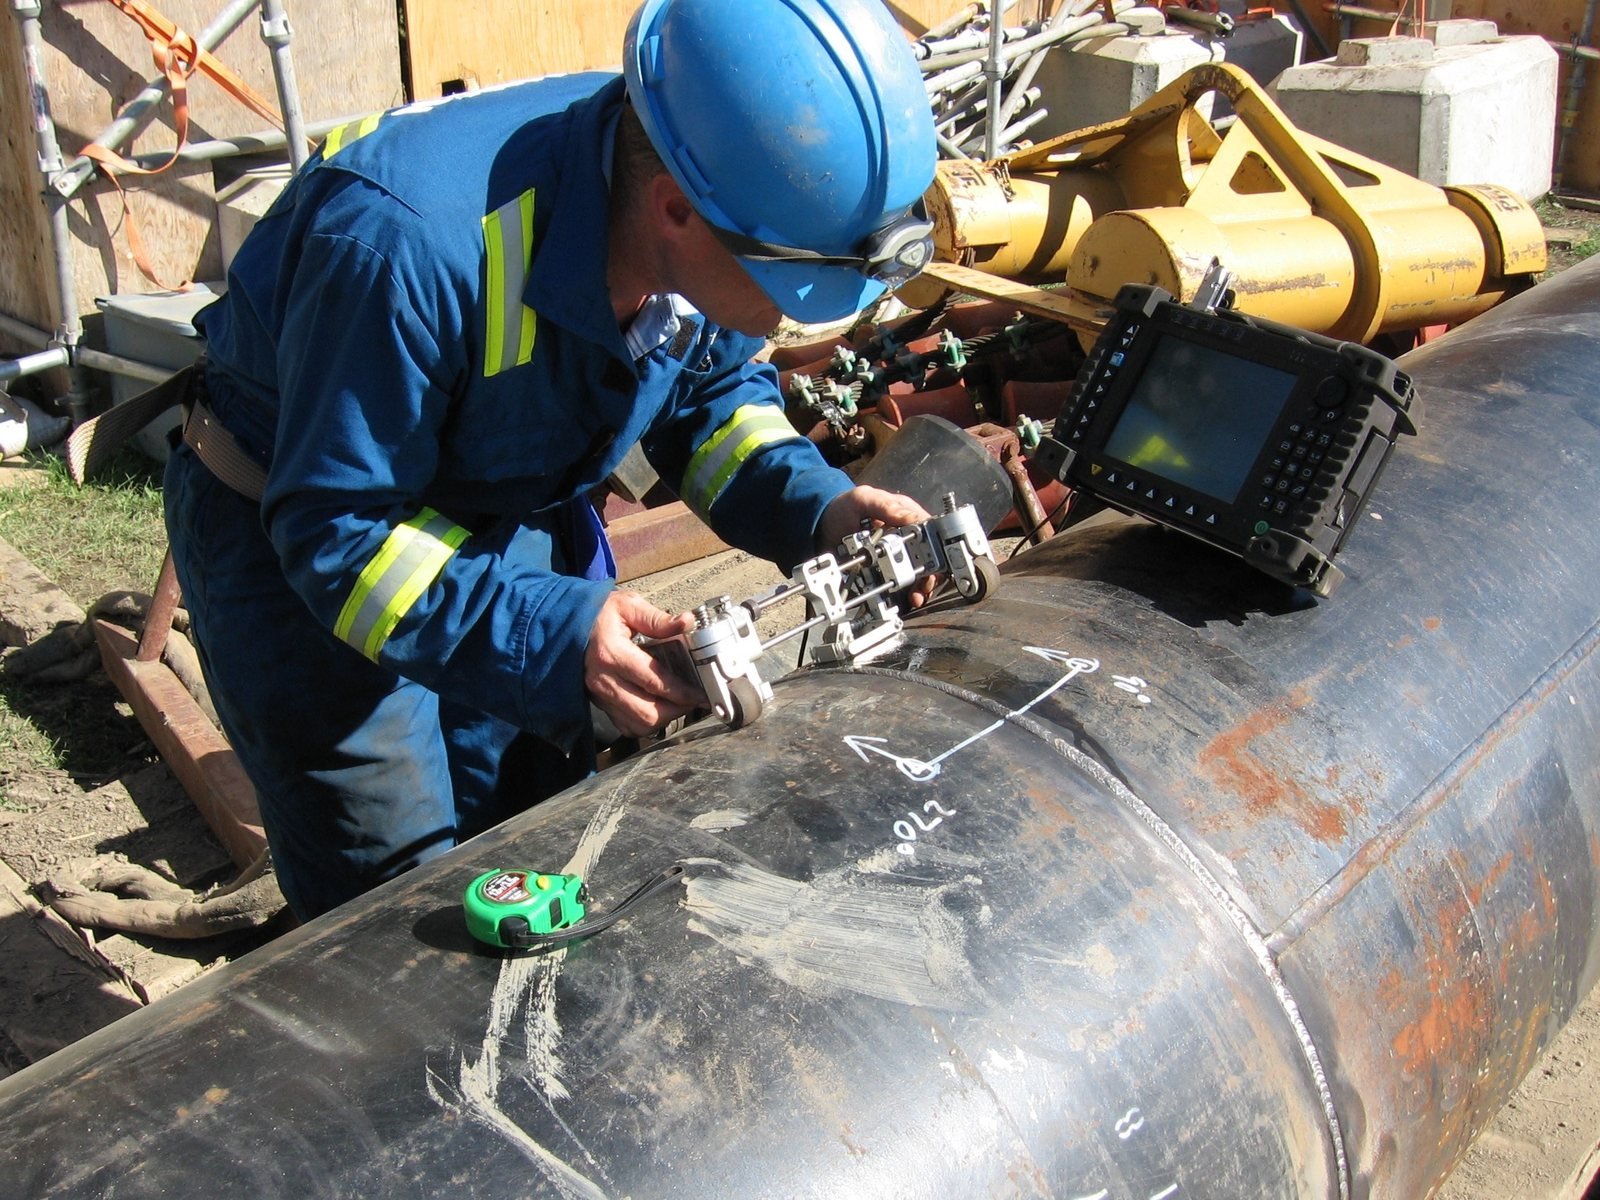
بحسب المصدر نفسه، الفحص الأساسي هو الفحص البصري لكل اللحامات على طولها، ثم تأتي طرق الفحص غير الإتلافي حين تطلبها المواصفة: كالفحص بالجسيمات المغناطيسية للعيوب السطحية، والفحص بالموجات فوق الصوتية للعيوب الداخلية. ويُجري هذه الفحوص فنيون مؤهلون، وتُقارن النتائج بمعايير قبول تحددها المواصفة؛ فما تجاوزها يُعدّ عيبًا يُعالَج.
وليست كل اللحامات تُفحص بالطرق غير الإتلافية؛ نطاق الفحص يحدده التصميم والمواصفة بحسب أهمية الوصلة. وما يهمك أن تعرف هو أن هذا النطاق مكتوب، وأن هناك سجلًا يبيّن ما فُحص ونتيجته. فالعرض الذي يقول «لحام عالي الجودة» دون أن يذكر إجراءات اللحام ونطاق الفحص لا يقول شيئًا يمكن التحقق منه.
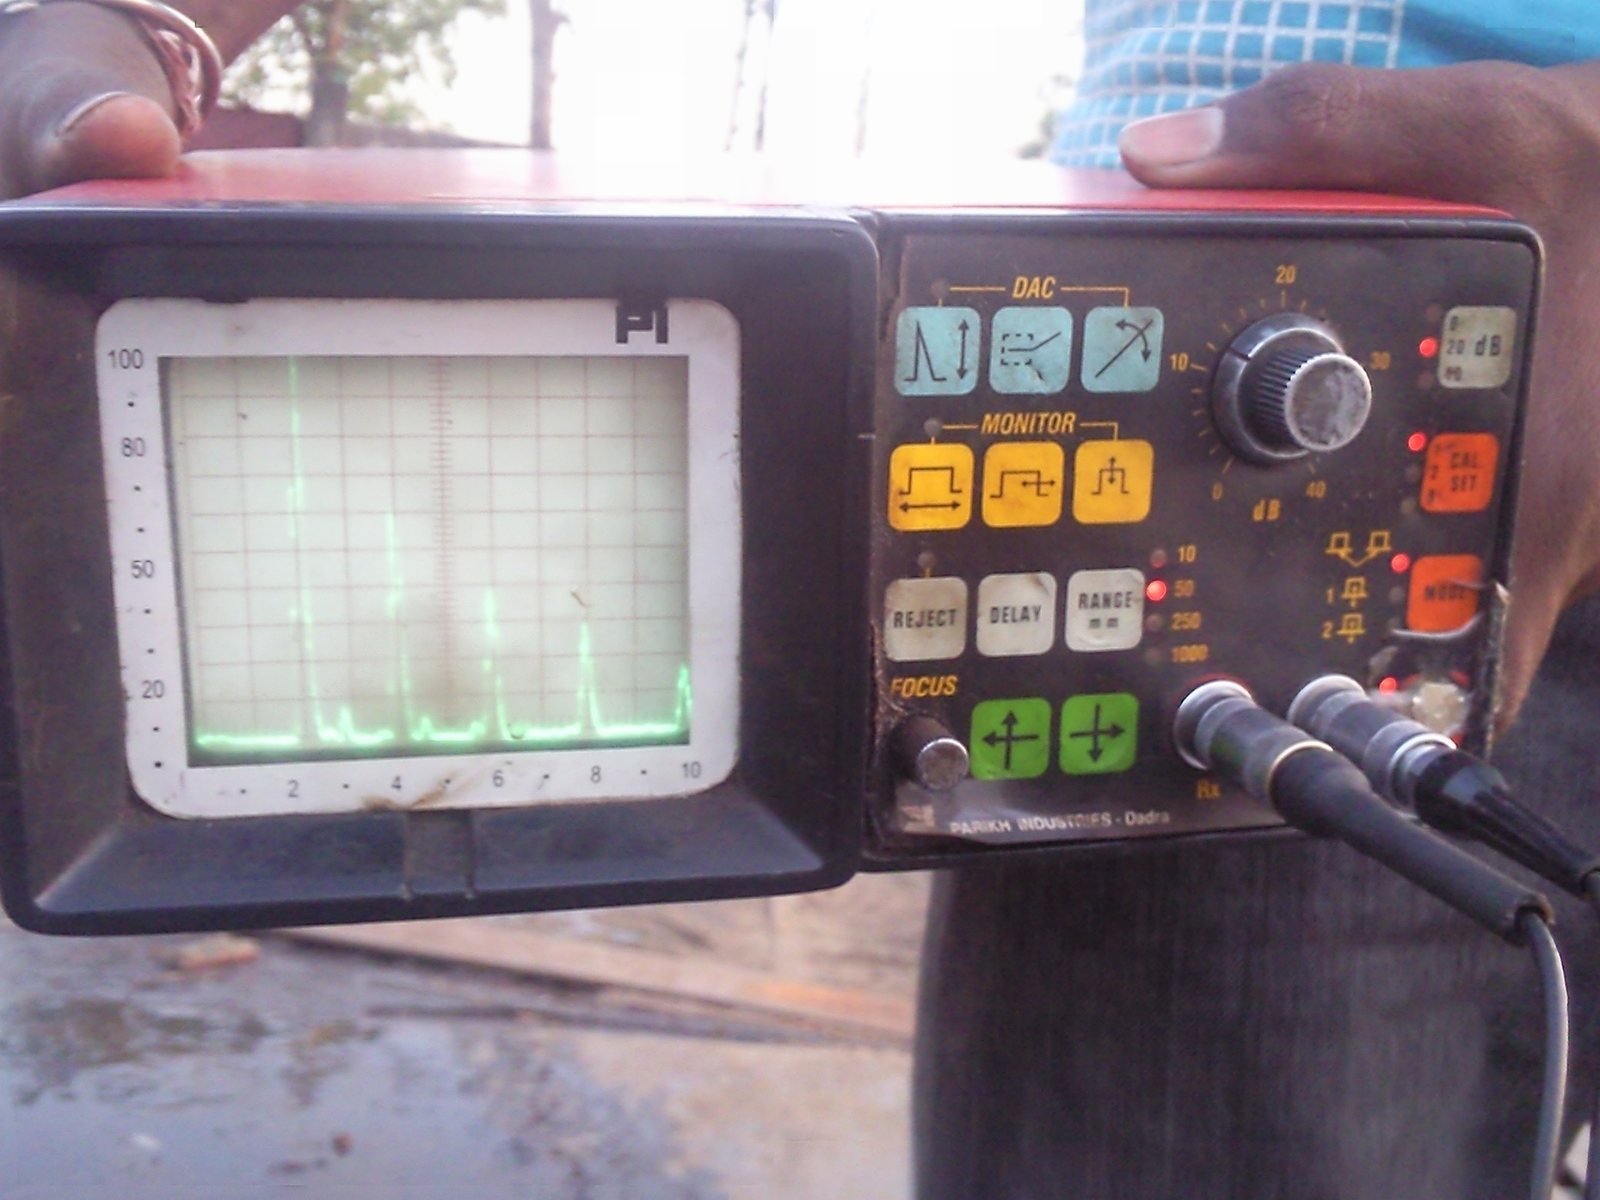
ومن العيوب التي يذكرها المصدر أن الشقوق والعيوب المستوية التي تصل إلى السطح هي الأخطر، لأنها قد تزيد احتمال الكسر تحت الأحمال المتكررة. ولهذا فإن معالجة العيب ليست تجميلًا: قد تعني إزالة جزء من اللحام وإعادة تنفيذه وفق إجراء، ثم فحصه من جديد.
ولمن يتساءل عن دخان اللحام داخل الورش: التهوية العامة لا تكفي وحدها للتعامل مع أبخرة العمليات، بل تحتاج هذه الأبخرة شفطًا موضعيًا عند مصدرها يصممه مختص. وهذا موضوع يخص تشغيل الورشة، ونتناوله في سياق تهوية المباني الصناعية في دليل تهوية الهناجر والمستودعات.
المرحلة 6: تجهيز السطح والطلاء والترقيم
بعد اللحام والفحص، تبدأ مرحلة حماية الحديد من التآكل. وهي مرحلة يستهين بها البعض لأنها «طلاء»، مع أن شرح تجهيز الأسطح على Steel Construction Info يصف تجهيز السطح بأنه يُعدّ العامل الأهم في نجاح نظام الحماية من التآكل كله. فالطلاء الجيد على سطح غير مجهّز لا يدوم.
والطريقة الأساسية لتجهيز السطح هي التنظيف بالسفع بمواد كاشطة، لإزالة القشرة المتكونة على الحديد من مرحلة الدرفلة والصدأ والأوساخ. ويذكر المصدر أن القشرة المتبقية على السطح أساس غير مناسب للطلاءات الحديثة، وأن السطح المنظَّف يُقارن بصور مرجعية في المعيار لتحديد درجة نظافته، وأن الغبار الناتج عن السفع يجب أن يُزال قبل الطلاء، وأن أي صدأ يعود إلى السطح قبل الطلاء يُعدّ تلوثًا يُزال بإعادة السفع.
ويضيف المصدر أن اللحامات يجب أن تكون متصلة وخالية من الثقوب والنتوءات الحادة قبل الطلاء، وأن رذاذ اللحام وبقايا الخبث تُزال. ولهذا فإن ترتيب العمل مهم: الطلاء يأتي بعد اكتمال اللحام والفحص، لا قبله.
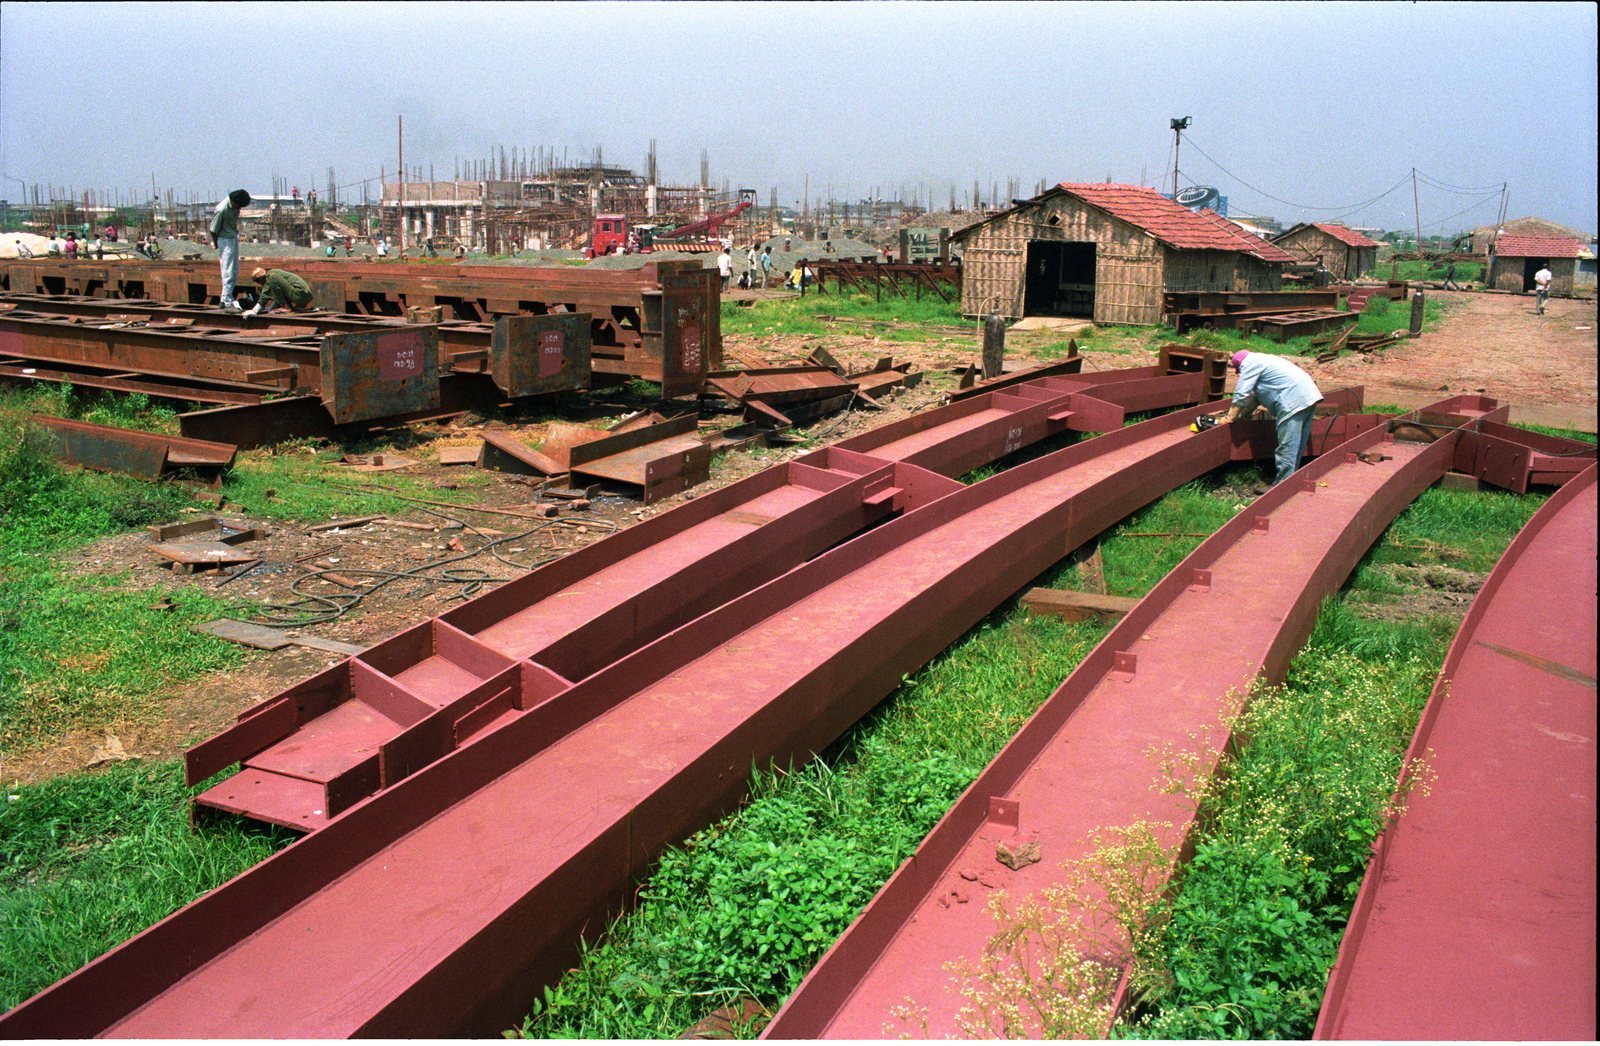
نظام الطلاء: ما الذي يُطبَّق في الورشة وما الذي يبقى للموقع؟
بحسب شرح أنظمة الطلاء على Steel Construction Info، يتكون نظام الطلاء عادةً من طبقة أساس تُطبَّق مباشرة على السطح المنظَّف، ثم طبقات وسيطة تبني سماكة النظام، ثم طبقة نهائية تمنح المظهر ومقاومة السطح. وتُطبَّق الطبقة الأساس والوسيطة غالبًا في الورشة، أما النهائية فقد تُطبَّق في الورشة أو في الموقع بحسب المشروع. ويُنصح بأن تكون مواد النظام كله من مصنّع واحد لضمان توافقها.
ومما يذكره المصدر أيضًا: أن ظروف التطبيق — كالرطوبة ووجود تكاثف على سطح الحديد — يسهل التحكم فيها في الورشة أكثر من الموقع، وأن الطلاء لا يُطبَّق إذا كان على السطح تكاثف، وأن سماكة الطبقة الجافة تُفحص على النظام المكتمل لأن الزيادة الكبيرة قد تسبب إجهادات تؤدي إلى فشل مبكر. ويُضاف عادةً طلاء موضعي إضافي على اللحامات والحواف والزوايا الخارجية لأنها أضعف نقاط التغطية.
واختيار نظام الحماية نفسه — طلاء أو جلفنة أو نظام مركّب — يحدده التصميم بحسب بيئة الموقع واستخدام المبنى. فهنجر قريب من البحر يختلف عن هنجر داخلي جاف، ومستودع يخزّن مواد كيميائية يختلف عن مستودع عام. ولما يعنيه ذلك في مواصفة الحديد، راجع حديد الهناجر. ولصيانة الحماية بعد التشغيل، راجع دليل صيانة الهناجر الحديدية.
الترقيم: لماذا تحمل كل قطعة رقمًا؟
قبل أن تغادر القطعة الورشة، تُرقَّم برقم يطابق رقمها في مخطط التجميع. وقد يبدو هذا تفصيلًا إداريًا، لكنه ما يسمح لفريق التركيب في الموقع بأن يعرف أين يذهب كل عمود وكل جسر وكل مداد دون تخمين. والهنجر الذي تصل قطعه دون ترقيم واضح، أو بترقيم يمحوه الطلاء أو النقل، يضيع فيه وقت التركيب في البحث والمطابقة.
المرحلة 7: الفحص النهائي والتحميل ووصول الهيكل إلى الموقع
المرحلة الأخيرة في الورشة هي التأكد من أن ما سيُشحن كامل وصحيح، ثم تحميله بطريقة تحميه وتخدم التركيب. ويذكر شرح دقة التصنيع أن مكونات العناصر تُفحص بصريًا عادةً، وتُقاس الأبعاد الحرجة والقطع المشكوك فيها، وأن المصنّع يحدد في خطة فحص مكتوبة ما يُفحص ومتى، ضمن نظام لضبط إنتاج المصنع.
ثم تأتي قوائم التعبئة: وثيقة تبيّن ما تحمله كل شحنة من قطع بأرقامها، يستلمها فريق الموقع ويطابق عليها ما وصل. وهذه القوائم هي ما يكشف القطعة الناقصة يوم وصول الشاحنة، لا يوم يحتاجها فريق التركيب.
ترتيب الشحن يخدم ترتيب التركيب
الشحن الجيد لا يرسل القطع بترتيب خروجها من الورشة، بل بترتيب حاجة الموقع إليها. فالأعمدة والرافترات الأولى ومعها عناصر التربيط التي تثبّت أول خلية تصل قبل غيرها، والمدادات وعناصر الكسوة تتبعها. ويذكر شرح التصنيع أن هذا الأسلوب يتيح إدارة التوريد إلى الموقع، وقد يسمح بتنزيل القطع مباشرة إلى مواقعها النهائية، فلا يبقى على الموقع إلا التجميع.
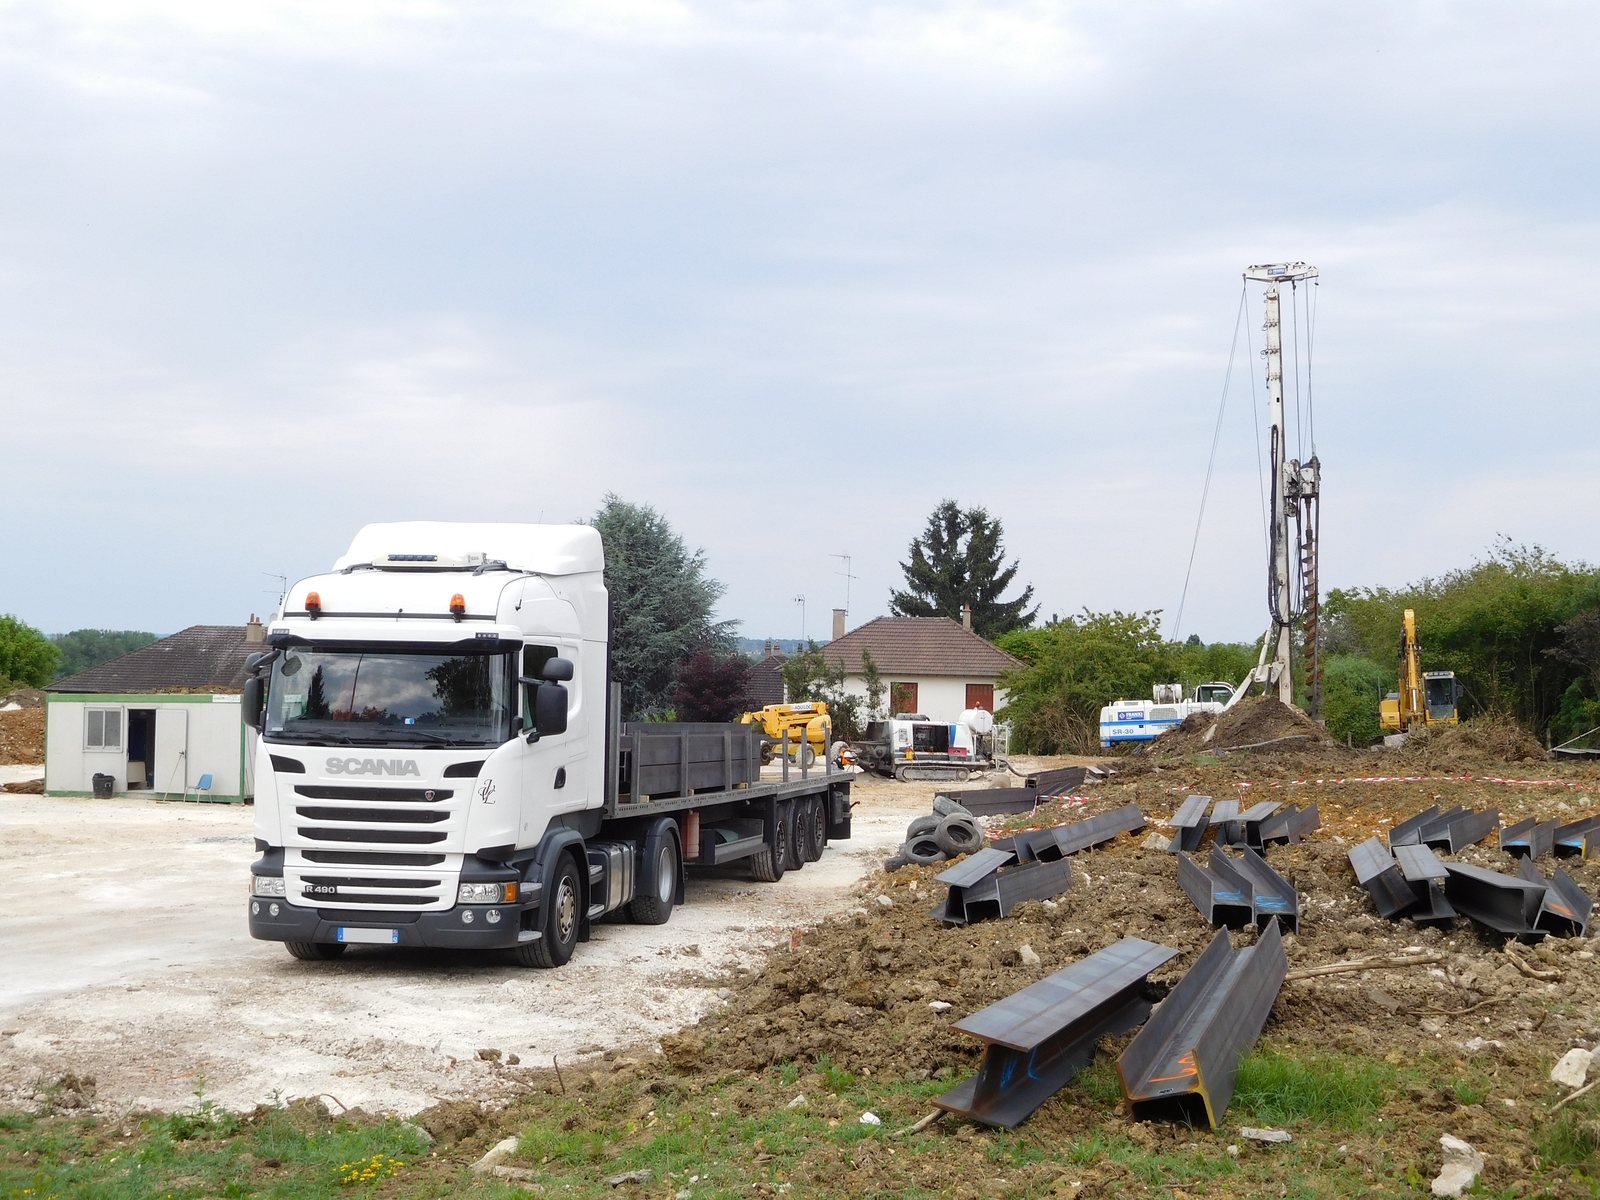
وفي التحميل والنقل خطر آخر على الهيكل: تلف الطلاء أو انحناء العناصر الخفيفة. ولهذا تُرتَّب القطع على فواصل، وتُربط بطريقة لا تخدش الطلاء، ويُتجنب استخدام أدوات رفع حادة الحواف. ويذكر شرح تجهيز الأسطح أن أدوات الرفع ذات الأسطح اللينة أو نقاط الرفع المصممة لذلك تقلل تلف الحواف والأسطح أثناء المناولة.
وفي الفيديو التالي من القناة الرسمية لشركة Chief Buildings، وهي من مصنّعي أنظمة المباني المعدنية، جولة داخل مسار التصنيع لمبنى معدني: من الهندسة والتفصيل وتحويل التصميم إلى مخططات تصنيع وتركيب، إلى التصنيع والتشطيب، ثم التعبئة والتسليم. وهو يعرض المسار نفسه الذي شرحناه في المراحل السبع، من منظور مصنّع واحد.
ونعرضه لتوضيح تسلسل العمل لا للتوصية بمصنّع معيّن، فالمواصفة والتصميم هما ما يحدد ما يُصنع لهنجرك، وليس نظام مصنّع بعينه.
وحين تصل الشحنة إلى الموقع، يبدأ دور فحص الاستلام: مطابقة القطع على قوائم التعبئة، والتأكد من أرقامها، وفحص الطلاء والعناصر بصريًا بحثًا عن تلف النقل، وتوثيق أي ملاحظة قبل بدء التركيب. والقطعة المتضررة التي تُكتشف قبل التركيب أسهل كثيرًا في المعالجة من تلك التي تُكتشف بعد رفعها.
ومن هنا تنتقل المسؤولية من الورشة إلى فريق التركيب. وما يحدث بعد ذلك — تجهيز القواعد ورفع الهيكل والتربيط والكسوة — مشروح في مراحل بناء الهنجر خطوة بخطوة.
ضبط الجودة عبر المراحل: ما الذي يُوثَّق؟
الجودة في التصنيع لا تُرى في الهيكل المطلي بقدر ما تُرى في السجلات. والسجلات التي تتكرر في الورش المنظمة، والتي يحق لصاحب المشروع أن يسأل عنها، تتلخص في:
| الوثيقة | أين تظهر؟ | ماذا تثبت؟ |
|---|---|---|
| مخططات التصنيع المعتمدة وسجل تعديلاتها | المرحلة 1 | أن ما صُنع هو ما اعتُمد، وأن كل تعديل مسجّل |
| شهادات المواد | المرحلة 2 | أن درجة الحديد وأدوات الربط تطابق المواصفة |
| إجراءات اللحام المؤهَّلة وتأهيل اللحامين | المرحلة 5 | أن اللحام نُفّذ بطريقة مختبرة وبأيدٍ مؤهلة |
| تقارير فحص اللحام | المرحلة 5 | ما الذي فُحص، وبأي طريقة، وما النتيجة |
| سجلات تجهيز السطح والطلاء | المرحلة 6 | نظام الحماية المطبّق وفحص سماكته وظروف تطبيقه |
| قوائم التعبئة وسجل الاستلام | المرحلة 7 | ما شُحن، وما وصل، وأي ملاحظات عند الاستلام |
ويذكر شرح التصنيع أن المصنّعين في بعض الدول يعملون بأنظمة لضبط إنتاج المصنع ولإدارة جودة اللحام تخضع لتقييم وتدقيق من جهات اعتماد. وتختلف هذه الأنظمة ومسمياتها من بلد إلى آخر، والمهم لصاحب المشروع ليس اسم النظام بل وجود إجراءات مكتوبة وسجلات يمكن الاطلاع عليها.
التصنيع في ظروف المملكة: الحرارة والرطوبة الساحلية والغبار
الظروف المناخية تؤثر في التصنيع بطرق لا ينتبه لها كثيرون. ففي المدن الساحلية كجدة والدمام، الرطوبة العالية تجعل التكاثف على سطح الحديد أكثر احتمالًا في ساعات معينة، والطلاء لا يُطبَّق على سطح عليه تكاثف. ولهذا فإن ضبط ظروف الطلاء داخل الورشة أهم في هذه البيئة، وكذلك سرعة حماية السطح بعد تنظيفه قبل أن يعود إليه الصدأ.
والغبار تحدٍّ آخر: السطح المنظَّف بالسفع يجب أن يبقى نظيفًا حتى يُطلى، والغبار الذي يستقر على الطبقات الرطبة يضعف التصاق الطبقة التالية. أما الحرارة فتؤثر في زمن جفاف الطلاء وطريقة تطبيقه، وتحدد الشركة المنتجة للطلاء عادةً الظروف المناسبة لتطبيقه.
وبعد التصنيع، يحتاج تخزين القطع المطلية في الورشة أو الموقع اهتمامًا مماثلًا: أن تُرفع عن الأرض، وألا يتجمع الماء عليها، وأن تُحمى من الخدش. والطبقة الأولية المؤقتة التي تُطبَّق أحيانًا قبل التصنيع ليست حماية دائمة؛ إذ يذكر شرح أنظمة الطلاء أن متانتها في الظروف القاسية قد تُقاس بأسابيع لا بشهور. ولهذا لا يُترك الحديد بها مدة طويلة قبل استكمال نظام الحماية.
التصنيع والجدول الزمني: ما الذي يتوازى مع الأساسات؟
من أهم مزايا البناء الحديدي أن التصنيع في الورشة يمكن أن يجري بالتوازي مع أعمال الأساسات في الموقع. فبينما تُحفر القواعد وتُصب، تُقص الأعمدة والجسور وتُلحم وتُطلى. وهذا التوازي هو أحد أسباب سرعة البناء الحديدي التي يشرحها دليل مراحل بناء الهنجر.
لكن التوازي له شرطان. الأول أن تكون المخططات معتمدة قبل بدء التصنيع، فلا يُصنع شيء على تصميم سيتغير. والثاني أن تكون مرجعية الأبعاد واحدة بين الورشة والموقع: مواقع المسامير في القواعد، ومستويات رؤوس القواعد، وأبعاد الشبكة. وإن اختلفت المرجعيتان، وصل هيكل دقيق إلى قواعد لا تطابقه.
ولهذا ينسّق المقاول عادةً موعد شحن الهيكل مع جاهزية القواعد، بحيث لا ينتظر الحديد في الموقع طويلًا معرضًا للتلف، ولا تنتظر القواعد الجاهزة حديدًا لم يصل. ولما يجب التحقق منه في القواعد قبل وصول الهيكل، راجع قواعد الهناجر الحديدية.
التصنيع والتكلفة: ما الذي يرفعها دون أن تلاحظ؟
لا يذكر هذا الدليل أسعارًا، لأن تكلفة التصنيع تختلف بحسب المشروع والسوق والمصنّع، وأي رقم عام هنا سيكون مضللًا. لكن يمكن فهم ما يحرك تكلفة التصنيع دون أرقام:
- عدد القطع المختلفة: هيكل بإطارات متكررة متماثلة أسهل تصنيعًا من هيكل كل إطار فيه مختلف.
- تعقيد الوصلات: الوصلات الكثيرة الألواح والمقوّيات تحتاج قصًا وتجميعًا ولحامًا وفحصًا أكثر.
- نظام الحماية: نظام طلاء متعدد الطبقات أو جلفنة يغيّر العمل والمواد والوقت.
- نطاق الفحص: الفحوص غير الإتلافية الموسعة لها تكلفتها، ويحددها التصميم بحسب أهمية الوصلات.
- التعديلات بعد الاعتماد: كل تعديل بعد بدء التصنيع يعني عملًا مكررًا، وهو من أكثر ما يرفع التكلفة دون داعٍ.
- النقل: طول القطع وعددها والمسافة إلى الموقع تؤثر في تكلفة الشحن وترتيبه.
ولهذا فإن مقارنة عرضين بسعر طن الحديد وحده لا تكفي؛ فقد يختلف العرضان في نظام الحماية أو نطاق الفحص أو ما يشمله التصنيع. ولفهم ما يدخل في سعر الهنجر كاملًا، راجع دليل أسعار الهناجر في السعودية.
تريد عرضًا يوضّح التصنيع والحماية والتسليم بدل رقم عام؟
أرسل لنا الاستخدام والأبعاد والارتفاع ومواقع البوابات وأي أحمال خاصة وموقع الأرض، ونبني عليها مواصفة مكتوبة يمكن مقارنتها.
أسئلة تطرحها على المصنّع أو المقاول قبل التعاقد
إن كان تصنيع الهيكل جزءًا من عقد المقاول، أو كان مع مصنّع مستقل، فهذه أسئلة تساعدك على معرفة ما ستحصل عليه فعلًا:
- من يُعدّ مخططات التصنيع، ومن يعتمدها قبل بدء القص؟
- كيف تُدار التعديلات التي تُطلب بعد الاعتماد، وكيف تُوثَّق؟
- هل ستُقدَّم شهادات المواد للحديد وأدوات الربط، وهل تطابق المواصفة المذكورة في العرض؟
- هل تُعمل الثقوب كلها في الورشة؟ وكيف يُتحقق من تطابقها بين العناصر المتقابلة؟
- ما إجراءات اللحام المعتمدة، وكيف يُؤهَّل اللحامون؟
- ما نطاق فحص اللحام، ومن يجريه، وهل ستُسلَّم تقاريره؟
- ما نظام الحماية من التآكل بالضبط: تجهيز السطح، والطبقات، وما يُطبَّق في الورشة وما يُطبَّق في الموقع؟
- كيف تُرقَّم القطع، وكيف تُرتَّب الشحنات بحسب تسلسل التركيب؟
- ما الذي يشمله الاستلام في الموقع، ومن يتحمل معالجة تلف النقل؟
ولا يعني ذلك أن تطلب من المصنّع شرح كل تفصيلة؛ بل أن تتأكد أن هذه الأمور مكتوبة في العرض أو العقد، لا متروكة للاجتهاد.
أخطاء شائعة في مرحلة التصنيع
- البدء في التصنيع قبل ثبات التصميم: ثم تُعدَّل القطع أو تُستبدل حين يتغير موقع بوابة أو ارتفاع.
- اختلاف المرجعية بين الورشة والموقع: فتصل قواعد الأعمدة بثقوب لا تطابق مسامير القواعد المصبوبة.
- فتح الثقوب أو قص العناصر في الموقع لتصحيح عدم التطابق: وهو تعديل إنشائي لا يُجرى دون مراجعة المصمم.
- الطلاء على سطح غير مجهّز: فيبدأ الصدأ تحت الطلاء مبكرًا مهما كان الطلاء جيدًا.
- إهمال الحواف واللحامات في الطلاء: وهي أضعف نقاط التغطية وأول ما يصدأ.
- غياب الترقيم أو ضياعه: فيضيع وقت التركيب في المطابقة والتخمين.
- شحن القطع بترتيب الورشة لا بترتيب التركيب: فتزدحم أرض الموقع بقطع لا يحتاجها أحد بعد.
- الاستلام دون فحص: فيُكتشف التلف أو النقص بعد رفع الهيكل.
وكل تعديل على عنصر إنشائي — قص أو لحام أو ثقب لم يكن في المخطط — قرار هندسي يعود إلى المصمم، سواء في الورشة أو في الموقع. وهذا ينطبق أيضًا على الهناجر القائمة التي يُراد توسيعها، حيث يحتاج ربط الحديد الجديد بالقائم تقييمًا مهنيًا مسبقًا؛ وهو ما نشرحه في دليل توسعة الهنجر القائم.
قبل أن تطلب عرضًا يشمل تصنيع الهيكل
المعلومات التي تجعل عرض التصنيع قابلًا للمقارنة تبدأ من المالك، لا من الورشة. وكلما كانت أوضح، قلّت التعديلات اللاحقة:
- استخدام الهنجر وأبعاده وارتفاعه المطلوب.
- مواقع البوابات والفتحات ومقاساتها التقريبية.
- أي معدات معلّقة أو رافعات أو طابق إضافي.
- موقع الأرض وقربها من البحر، لأنه يؤثر في نظام الحماية.
- نوع الكسوة والعزل المطلوب.
- أي خطة لتوسعة لاحقة، لأنها تؤثر في تصميم الإطار الطرفي.
ومن هذه المعلومات يُبنى التصميم، ومن التصميم تُبنى مخططات التصنيع، ومنها يُبنى عرض يمكن مقارنته. ولمتطلبات البناء والتراخيص التي تسبق كل ذلك، راجع اشتراطات بناء الهناجر في السعودية. ولنطاق التنفيذ الكامل وطلب عرض سعر، راجع إنشاء الهناجر والمستودعات.
مراجع فنية
المراجع التالية مصدر للمعلومات الفنية العامة في هذه الصفحة. وهي مراجع بريطانية في أصلها، وتشير إلى معايير قد لا تكون هي المعتمدة في مشروعك؛ ولا تتضمن مقاسات أو قيمًا لمشروعك، ولا تغني عن التصميم الإنشائي المعتمد ومواصفته.
- التصنيع — Steel Construction Info — التفصيل الحاسوبي، والمواد ووثائقها، وطرق القص والتثقيب، واللحام، والطلاء، والمناولة والنقل.
- دقة التصنيع — Steel Construction Info — حدود السماح، وأسباب التشوّه والتحكم فيه، وفحص الأبعاد.
- اللحام — Steel Construction Info — إجراءات اللحام وتأهيلها، وتأهيل اللحامين، والفحص البصري وغير الإتلافي، ومعايير القبول.
- تجهيز الأسطح — Steel Construction Info — التنظيف بالسفع، ومعالجة اللحامات والحواف، وتلف المناولة.
- أنظمة الطلاء — Steel Construction Info — طبقات النظام، والطبقات الأولية المؤقتة، وظروف التطبيق وفحص السماكة.
- الفيديوهان في هذه الصفحة من القناتين الرسميتين لشركتي Peddinghaus وChief Buildings، وهما مصدر خارجي تعليمي عام.
الأسئلة الشائعة
ما الفرق بين تصنيع الهنجر وتفصيله؟
التفصيل عمل مكتبي يحوّل التصميم الإنشائي إلى رسومات لكل عنصر بطوله ومواقع ثقوبه وألواحه ورقمه، والتصنيع عمل في الورشة يحوّل تلك الرسومات إلى قطع حديدية بالقص والتثقيب والتجميع واللحام والطلاء.
ما مراحل تصنيع الهيكل الحديدي للهنجر؟
سبع مراحل متتابعة: المعلومات الهندسية ومخططات التصنيع، ثم توريد الحديد والتحقق منه، ثم القص والتثقيب، ثم التجميع، ثم اللحام وفحصه، ثم تجهيز السطح والطلاء والترقيم، ثم الفحص النهائي والتحميل والتسليم إلى الموقع.
هل يمكن بدء التصنيع قبل اعتماد المخططات؟
لا يُنصح بذلك، لأن أي تعديل بعد القص مكلف وقد يعني استبدال القطعة. الأصل أن تُعتمد مخططات التصنيع قبل إرسالها إلى الورشة، وأن يُسجَّل أي تعديل لاحق ويُحدَّث المخطط قبل تنفيذه.
ما أهمية شهادات المواد؟
تثبت شهادة المادة درجة الحديد وخصائصه ونتائج اختباراته. ولأن درجة الحديد لا تُعرف بالعين بعد القص والطلاء، فإن الشهادة وتتبّعها إلى القطعة هما ما يثبت أن الحديد يطابق المواصفة.
لماذا تُعمل الثقوب في الورشة وليس في الموقع؟
لأن الثقوب في الورشة تُعمل بدقة وفق المخطط، فتتطابق مع العنصر المقابل. أما فتح ثقب في الموقع لتصحيح عدم تطابق فهو تعديل على عنصر إنشائي قد يضعفه أو يتلف طلاءه، ولا يُجرى دون مراجعة المصمم.
من يحدد مقاس اللحام ونوعه؟
يحددهما التصميم الإنشائي في مخططاته. ودور المصنّع أن ينفّذهما وفق إجراء لحام مؤهل وبلحامين مؤهلين، ودور الفحص أن يتأكد من المطابقة.
كيف تُفحص لحامات الهيكل؟
الأساس هو الفحص البصري للحامات على طولها، ثم الفحص غير الإتلافي حين تطلبه المواصفة، كالفحص بالجسيمات المغناطيسية أو بالموجات فوق الصوتية. ونطاق الفحص يحدده التصميم بحسب أهمية الوصلة.
لماذا يُعد تجهيز السطح أهم من الطلاء نفسه؟
لأن الطلاء الجيد على سطح فيه قشرة الدرفلة أو صدأ أو غبار لا يلتصق جيدًا، فيبدأ التآكل تحته مبكرًا. ولهذا يُنظف السطح بالسفع ويُفحص قبل الطلاء، ويُعاد سفعه إن عاد إليه الصدأ.
هل يُطلى الهيكل كله في الورشة؟
غالبًا تُطبَّق الطبقة الأساس والطبقات الوسيطة في الورشة، أما الطبقة النهائية فقد تُطبَّق في الورشة أو في الموقع بحسب المشروع. ويبقى في الموقع عادةً إصلاح ما تضرر أثناء النقل والتركيب.
لماذا تحمل كل قطعة حديد رقمًا؟
لأن الرقم يطابق موقع القطعة في مخطط التجميع، فيعرف فريق التركيب مكان كل عمود وجسر ومداد دون تخمين، ويطابق ما وصل على قوائم التعبئة.
هل يتأثر التصنيع بالرطوبة في المدن الساحلية؟
نعم. الرطوبة العالية تزيد احتمال التكاثف على سطح الحديد، والطلاء لا يُطبَّق على سطح عليه تكاثف. ولهذا يصبح ضبط ظروف الطلاء وسرعة حماية السطح بعد تنظيفه أهم في هذه البيئة.
ما الذي أفحصه عند وصول الهيكل إلى الموقع؟
طابق القطع على قوائم التعبئة وأرقامها، وافحص الطلاء والعناصر بصريًا بحثًا عن تلف النقل، ووثّق أي ملاحظة قبل بدء التركيب. فالتلف الذي يُكتشف قبل الرفع أسهل كثيرًا في المعالجة.
الخطوة التالية
إذا كان هنجرك في مرحلة التصميم أو الطرح، فاجعل التصنيع جزءًا واضحًا من العرض: من يُعدّ المخططات ويعتمدها، وما المواد وشهاداتها، وما إجراءات اللحام والفحص، وما نظام الحماية، وكيف يُشحن الهيكل ويُستلم. هذه البنود هي ما يجعل العرضين قابلين للمقارنة، وهي ما يحميك من مفاجآت الموقع.
وفي مؤسسة الشمراني للمقاولات العامة نبدأ الحديث عن أي هنجر من الاستخدام والمواصفة، لا من رقم عام. لتفاصيل النطاق وطلب عرض سعر لإنشاء هنجر أو مستودع، انتقل إلى صفحة الخدمة.